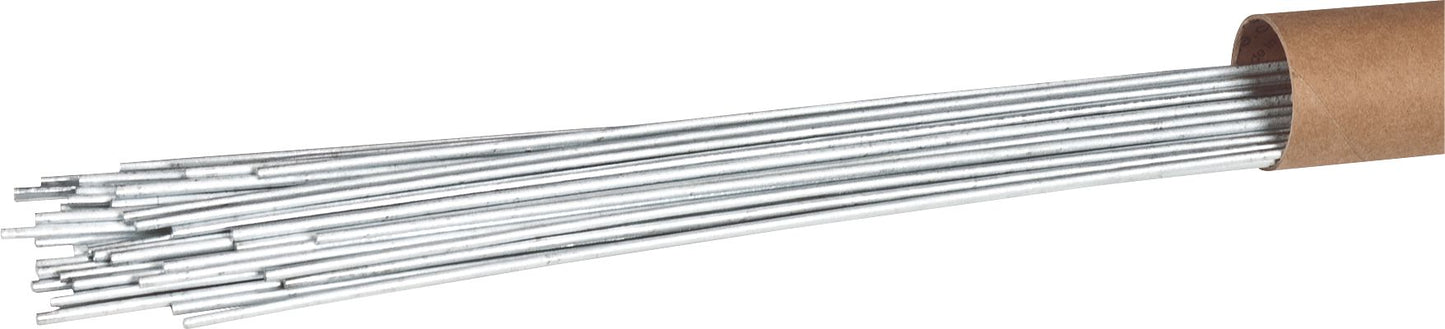
52 Aluminium / Zinc Brazing Brazing, gris, 18 "longueur, 1/8"
(Paquet de
2)
SKU:CW1735 Article#: CW1735
Une sélection d'alliages pour rejoindre tous les types d'aluminium.
Avantages supérieurs
Produits pour rejoindre et accumuler
Facile à appliquer
À haute résistance, auto-fluxage
Résistance à la traction: 40 000 Psibond Strength: 28 000 psiapplication Température: 720 ° F (382 ° C)
Applications typiques
Cadres en aluminium
Tubes et tuyaux
Aluminium ornemental
Couler en aluminium
Procédure d'utilisation Métal de base avec une flamme de plume en acétylène 1-x. Faire fondre une petite quantité de réparation Cronabraze Eagle ™ 52 et frotter (étain) à l'aide d'une brosse métallique en acier inoxydable propre. Utilisez le mouvement circulaire de la torche lors de l'application de l'accumulation ou de la réparation d'alliage. Le bloc cuivre ou carbone est suggéré comme une barre de refroidissement lors de la soudure des sections minces. Aucun flux n'est requis.
La liaison technique Tipmaxim nécessite de se rendre au métal de base sous la couche d'oxyde présente sur tout l'aluminium. Pour se lier au métal vierge, frottez la zone de liaison avec un alliage fondu de 52 ’ou grattez la zone avec l'alliage de 52’ avec le métal de base à température d'application. Des couches d'oxyde lourdes peuvent être facilement éliminées avec des roues de broyage flexibles. Après en étape, amener le remplissage à la surface à 90 ° et manipuler la torche dans un mouvement circulaire à 45 °. Évitez de surchauffer le métal de base. Utilisez une pointe de torche propre à P
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
44 Silver Bare Brazing Rod 3/32 "
$0.00
Impossible de charger la disponibilité du service de retrait
51 Tale de brasage en revêtement en argent élevé 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
23 Copper et acier Flux enduit de brasage 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait
53 Pot Metal Bred Brazing Rod 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
53 Pot Metal Bred Brazing Tod 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait

Master Series Penlight Lampe de poche
$0.00
Impossible de charger la disponibilité du service de retrait

2.1 Round Head Ratchet 1/4 Drive 168 dent
$0.00
Impossible de charger la disponibilité du service de retrait
9 "L'exploitation de la mâchoire de puissance lourde à haute teneur
$0.00
Impossible de charger la disponibilité du service de retrait

Assortiment de base du soudeur en plastique 400pcs
$0.00
Impossible de charger la disponibilité du service de retrait
333 Électrode de tige de bâton en acier dissemblable 3/32 "
$0.00
Impossible de charger la disponibilité du service de retrait
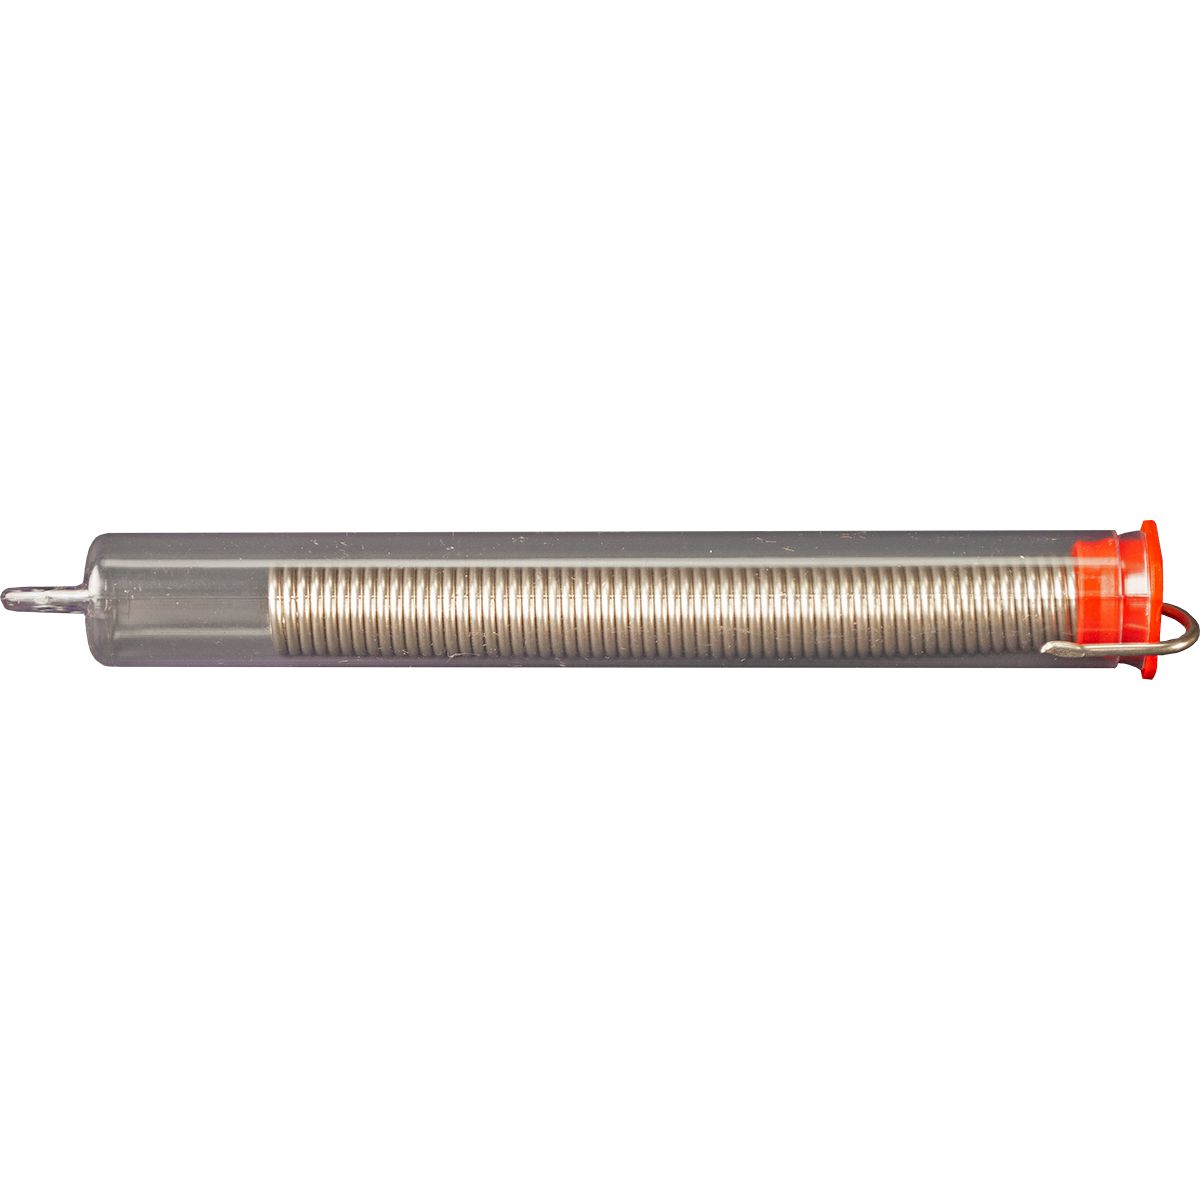
Soude de core de ROSIN 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
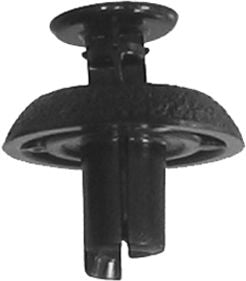
Radiateur de pare-chocs et troupe de calandre Rivet 7 mm
$0.00
Impossible de charger la disponibilité du service de retrait
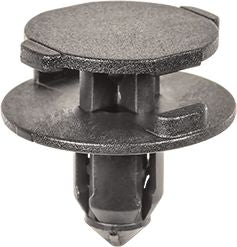
Nylon de retenue de type push 16 x 19 mm
$0.00
Impossible de charger la disponibilité du service de retrait
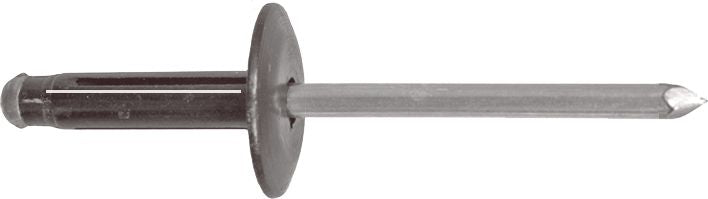
Fascia de pare-chocs Général Split Rivet 3/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Une sélection d'alliages pour rejoindre tous les types d'aluminium.Avantages supérieurs
Produits pour rejoindre et accumuler
Facile à appliquer
À haute résistance, auto-fluxage
Résistance à la traction: 40 000 Psibond Strength: 28 000 psiapplication Température: 720 ° F (382 ° C)
Applications typiques
Cadres en aluminium
Tubes et tuyaux
Aluminium ornemental
Couler en aluminium
Procédure d'utilisation Métal de base avec une flamme de plume en acétylène 1-x. Faire fondre une petite quantité de réparation Cronabraze Eagle ™ 52 et frotter (étain) à l'aide d'une brosse métallique en acier inoxydable propre. Utilisez le mouvement circulaire de la torche lors de l'application de l'accumulation ou de la réparation d'alliage. Le bloc cuivre ou carbone est suggéré comme une barre de refroidissement lors de la soudure des sections minces. Aucun flux n'est requis.
La liaison technique Tipmaxim nécessite de se rendre au métal de base sous la couche d'oxyde présente sur tout l'aluminium. Pour se lier au métal vierge, frottez la zone de liaison avec un alliage fondu de 52 ’ou grattez la zone avec l'alliage de 52’ avec le métal de base à température d'application. Des couches d'oxyde lourdes peuvent être facilement éliminées avec des roues de broyage flexibles. Après en étape, amener le remplissage à la surface à 90 ° et manipuler la torche dans un mouvement circulaire à 45 °. Évitez de surchauffer le métal de base. Utilisez une pointe de torche propre à P
Spécifications techniques
| Article#: | CW1735 |
|---|---|
| Processus de soudage | Effrontement |
| Taper | Tige de brasage nu |
| Diamètre | 1/8 " |
| Longueur | 18 " |
| Résistance à la traction | 28 000 psi |
| Température de fusion | 720 ° F |
| Métal de base | Aluminium / zinc |
| UNSPSC #: | 23271804 |
| Conforme à la TAA : | Oui |
| Poids: | 2.5 lb |
Restrictions sur les produits