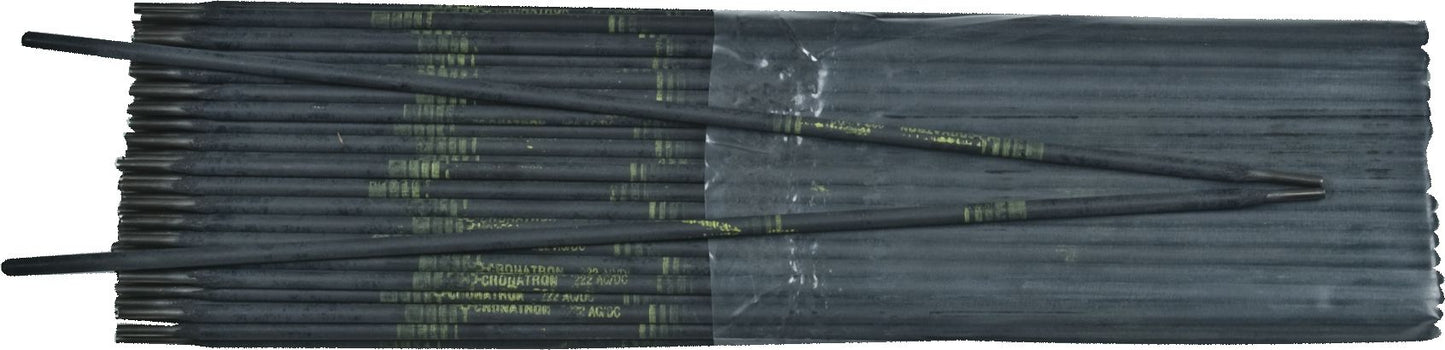
222 Électrode de tige de bâton en fonte, flux enduit, de dureté de 170 à 220 Ho, 80-110 ampères, DCRP / DCSP / AC Polarité, 1/8 "
(Paquet de
5)
SKU:CW1036 Article#: CW1036
Soudage en position de position pour tout type de réparation de fonte soudable et de fonte en acier.
Avantages supérieurs
Soudures à haute résistance
Entièrement machinable
Soudage passe-bas pour gagner du temps
Le soudage entièrement en position peut éliminer la nécessité de démanteler l'équipement pour effectuer des réparations
Réparations en fonte facilement machinables
Force de traction: 65 000 psihardness: 170 200 Bhnpolarité: AC ou DC droit ou inversé
La teneur élevée en nickel en 222 offre une machinabilité facile.
Applications typiques
Boîtiers de pompage et de roulement
Blocs de cylindres et têtes
Bases de machines
Mélanges et systèmes d'échappement
Procédure d'utilisation: Retirez la graisse, l'échelle et d'autres impuretés de la zone de soudure. Fissures ou ruptures coniques (70 ° à 90 ° V). CRONACUT ™ 1100 est la méthode la plus rapide et la plus facile pour préparer la section pour la réparation de la soudure. Utilisez un arc court à moyen à l'ampérage le plus bas possible pour de meilleurs résultats. Utilisez des techniques de tissage ou des perles de limon. Embrouiller pour soulager le stress. Retirez les scories entre les passes. Refroidissement lent à la température ambiante recommandée.
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble

Batterie oxy-therm 12V
$0.00
Impossible de charger la disponibilité du service de retrait
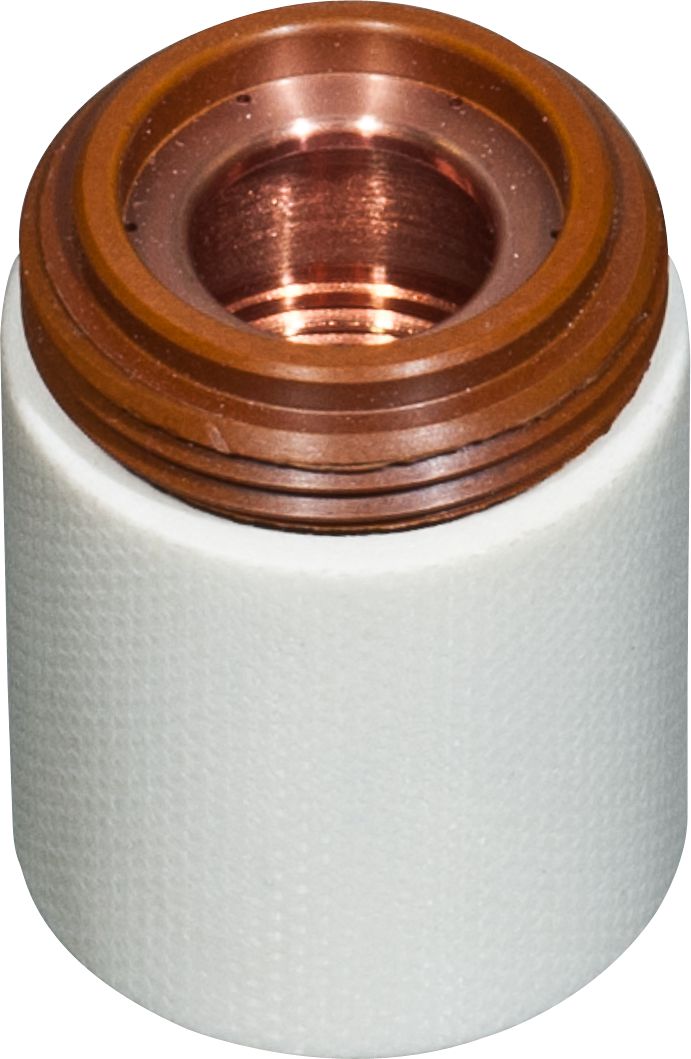
Tasse de bouclier de coupe plasma 192050
$0.00
Impossible de charger la disponibilité du service de retrait

9-6501 Plasma de coupe
$0.00
Impossible de charger la disponibilité du service de retrait

631 fil en alliage FC-weld-weld .045x11lb
$0.00
Impossible de charger la disponibilité du service de retrait
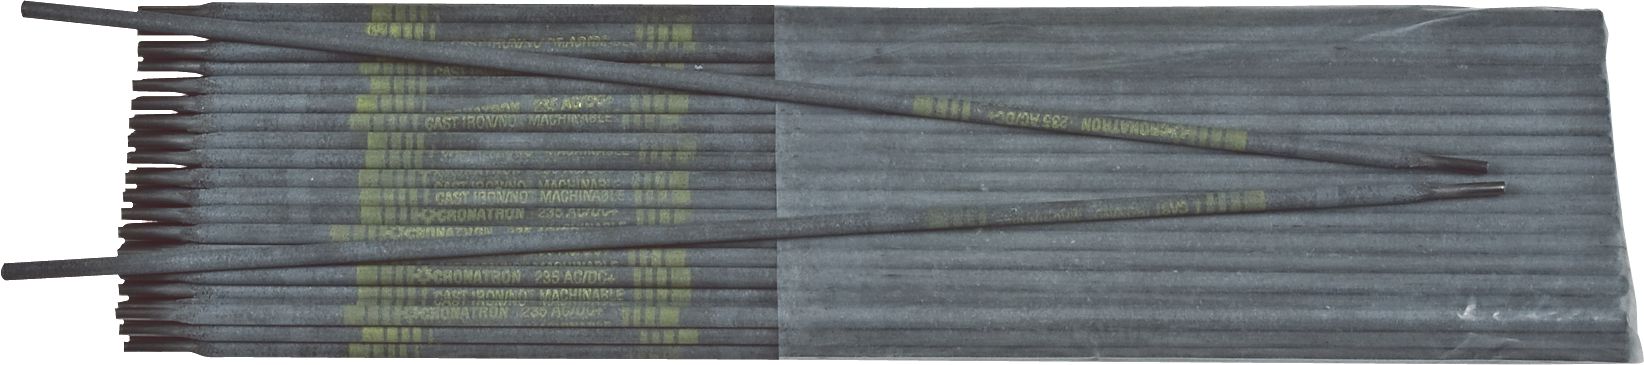
235 Électrode de tige de bâton en fonte 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait
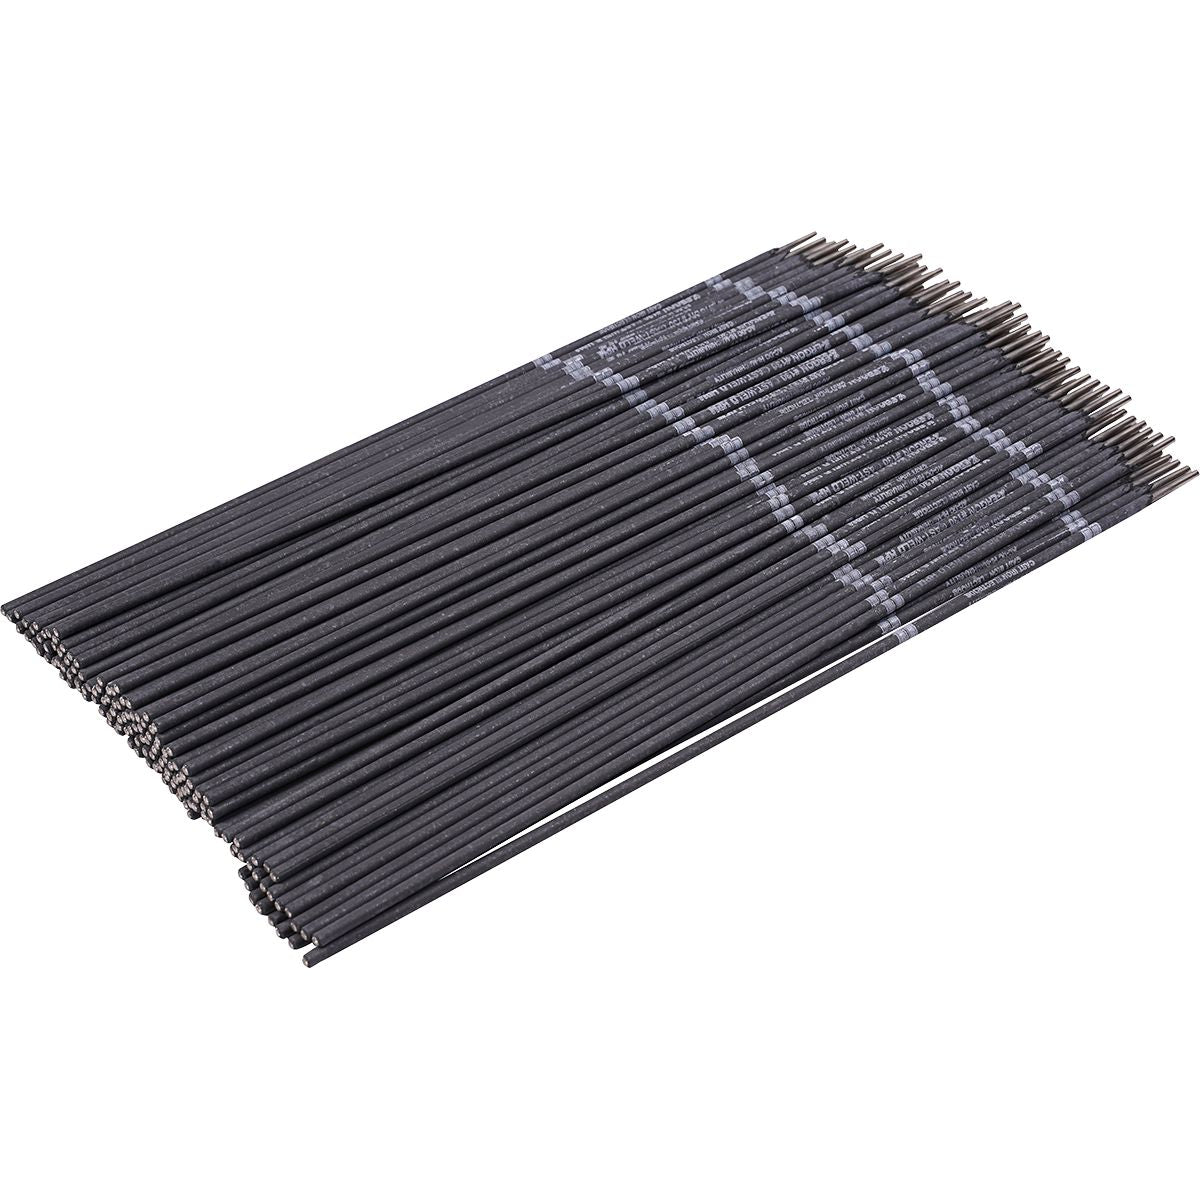
130 HPM Electrode machinable en fonte 1/8
$0.00
Impossible de charger la disponibilité du service de retrait
11-35 MIG Soudage Contact Astuce 0,035 "
$0.00
Impossible de charger la disponibilité du service de retrait

ER70S-6 Fil de soudage MIG en acier doux / carbone 0,035
$0.00
Impossible de charger la disponibilité du service de retrait
281 Soude de roulement argenté à haute résistance .031DIA 19G Tube
$0.00
Impossible de charger la disponibilité du service de retrait
Couverture du pare-chocs de type push-type nylon 18 mm
$0.00
Impossible de charger la disponibilité du service de retrait
SHIELD PUSH-TYPE RETOURS AVEC INSERT MÉTAL
$0.00
Impossible de charger la disponibilité du service de retrait
Clip de moulage de panneau de culbuteur blanc nylon 12 x 20 mm
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Soudage en position de position pour tout type de réparation de fonte soudable et de fonte en acier.Avantages supérieurs
Soudures à haute résistance
Entièrement machinable
Soudage passe-bas pour gagner du temps
Le soudage entièrement en position peut éliminer la nécessité de démanteler l'équipement pour effectuer des réparations
Réparations en fonte facilement machinables
Force de traction: 65 000 psihardness: 170 200 Bhnpolarité: AC ou DC droit ou inversé
La teneur élevée en nickel en 222 offre une machinabilité facile.
Applications typiques
Boîtiers de pompage et de roulement
Blocs de cylindres et têtes
Bases de machines
Mélanges et systèmes d'échappement
Procédure d'utilisation: Retirez la graisse, l'échelle et d'autres impuretés de la zone de soudure. Fissures ou ruptures coniques (70 ° à 90 ° V). CRONACUT ™ 1100 est la méthode la plus rapide et la plus facile pour préparer la section pour la réparation de la soudure. Utilisez un arc court à moyen à l'ampérage le plus bas possible pour de meilleurs résultats. Utilisez des techniques de tissage ou des perles de limon. Embrouiller pour soulager le stress. Retirez les scories entre les passes. Refroidissement lent à la température ambiante recommandée.
Spécifications techniques
| Article#: | CW1036 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Flux enduit |
| Diamètre | 1/8 " |
| Résistance à la traction | 65 000 psi |
| Métal de base | Fonte |
| Dureté | 170-220 BHN |
| Polarité | DCRP / DCSP / AC |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 5.0 lb |
Restrictions sur les produits