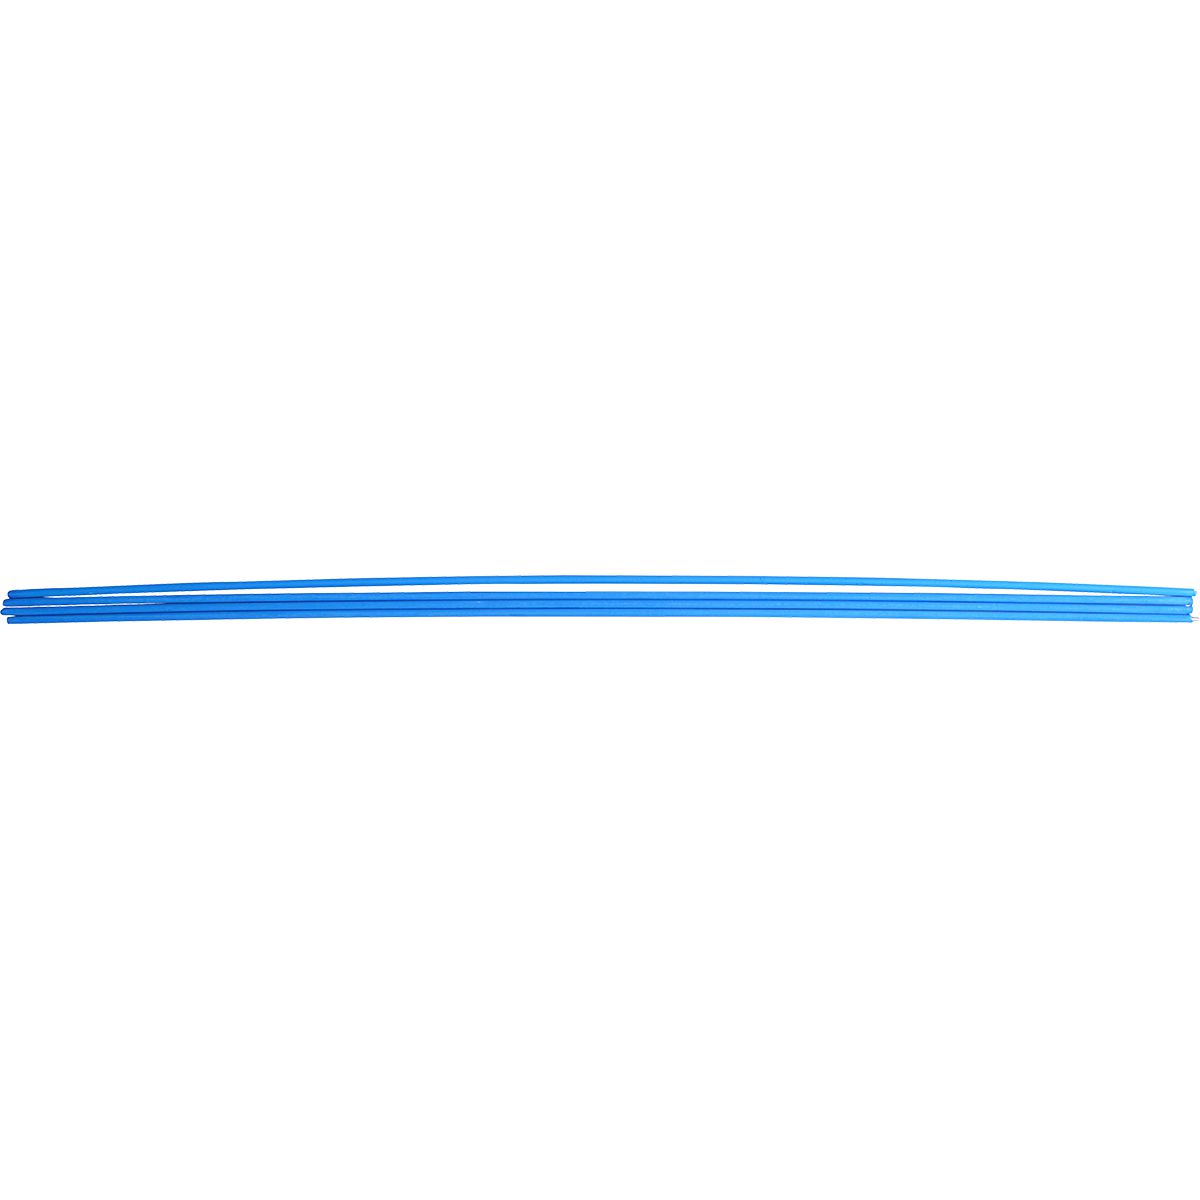
261 Température de travail à basse température Siltium Alliage libre Tensile 60000 32% Allongement 19% IACS Haute teneur en argent Flux de détergent élevé
(Paquet de
6)
SKU:EG26170000 Article#: EG26170000
Un alliage de brasage en argent à faible température avec une superbe action de mouillage sur des métaux difficiles à se joindre, tels que les aciers à outils, l'acier inoxydable, le cuivre de béryllium et les alliages de nickel.
Le flux rapide fonctionne bien sur les joints serrés
Point de fusion à forte teneur en argent et réduit le besoin de chaleur élevée pour rejoindre
Conductivité élevée
Forte résistance
Résistant à la corrosion
Sans cadmium
Force articulaire: jusqu'à 60 000 psi / 414 MPa
Allongement: 32%
Température de travail: 1370 ° F / 743 ° C
Conductivité électrique: 19% IACS
Résistance à la corrosion: bon
Revêtement: bleu
Les procédures nettoient la zone de soudure. Retirez toute la rouille, la peinture, la graisse, l'huile et d'autres matières étrangères. Maintenir une clairance conjointe de 0,003 à 0,005. Le préflux n'est pas requis; Cependant, un flux supplémentaire aidera à des joints serrés et peut être nécessaire. Faire chauffer la zone de soudure à une couleur rouge terne à l'aide d'une flamme légèrement carburisée. Faire fondre une petite quantité d'alliage et de flux. Gardez la torche en mouvement et passez le dépôt à travers l'articulation. Laisser refroidir lentement. Retirer les résidus de flux avec de l'eau tiède.
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
23 Copper et acier Flux enduit de brasage 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait
30 Copper et en acier Flux enduit Brazing Tod 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
44 Silver Bare Brazing Rod 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait

47 Sil-Phos Brazing Brazing 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait

266 Flux rose enduit d'alliage de brasage argenté à flux ultra 3/64x18
$0.00
Impossible de charger la disponibilité du service de retrait

265 alliage de cuivre en flux libre à argent nu .050x20
$0.00
Impossible de charger la disponibilité du service de retrait

DTM High Build Seam Sealin White 10fl.oz
$0.00
Impossible de charger la disponibilité du service de retrait

SAE Interchangeable Nut Driver Set 11pc
$0.00
Impossible de charger la disponibilité du service de retrait

Ensemble de clés réglables / tuyaux 4pc
$0.00
Impossible de charger la disponibilité du service de retrait
Flint pour la torche de déclencheur chargée à ressort
$0.00
Impossible de charger la disponibilité du service de retrait
Guide de soudage Cronatron
$0.00
Impossible de charger la disponibilité du service de retrait
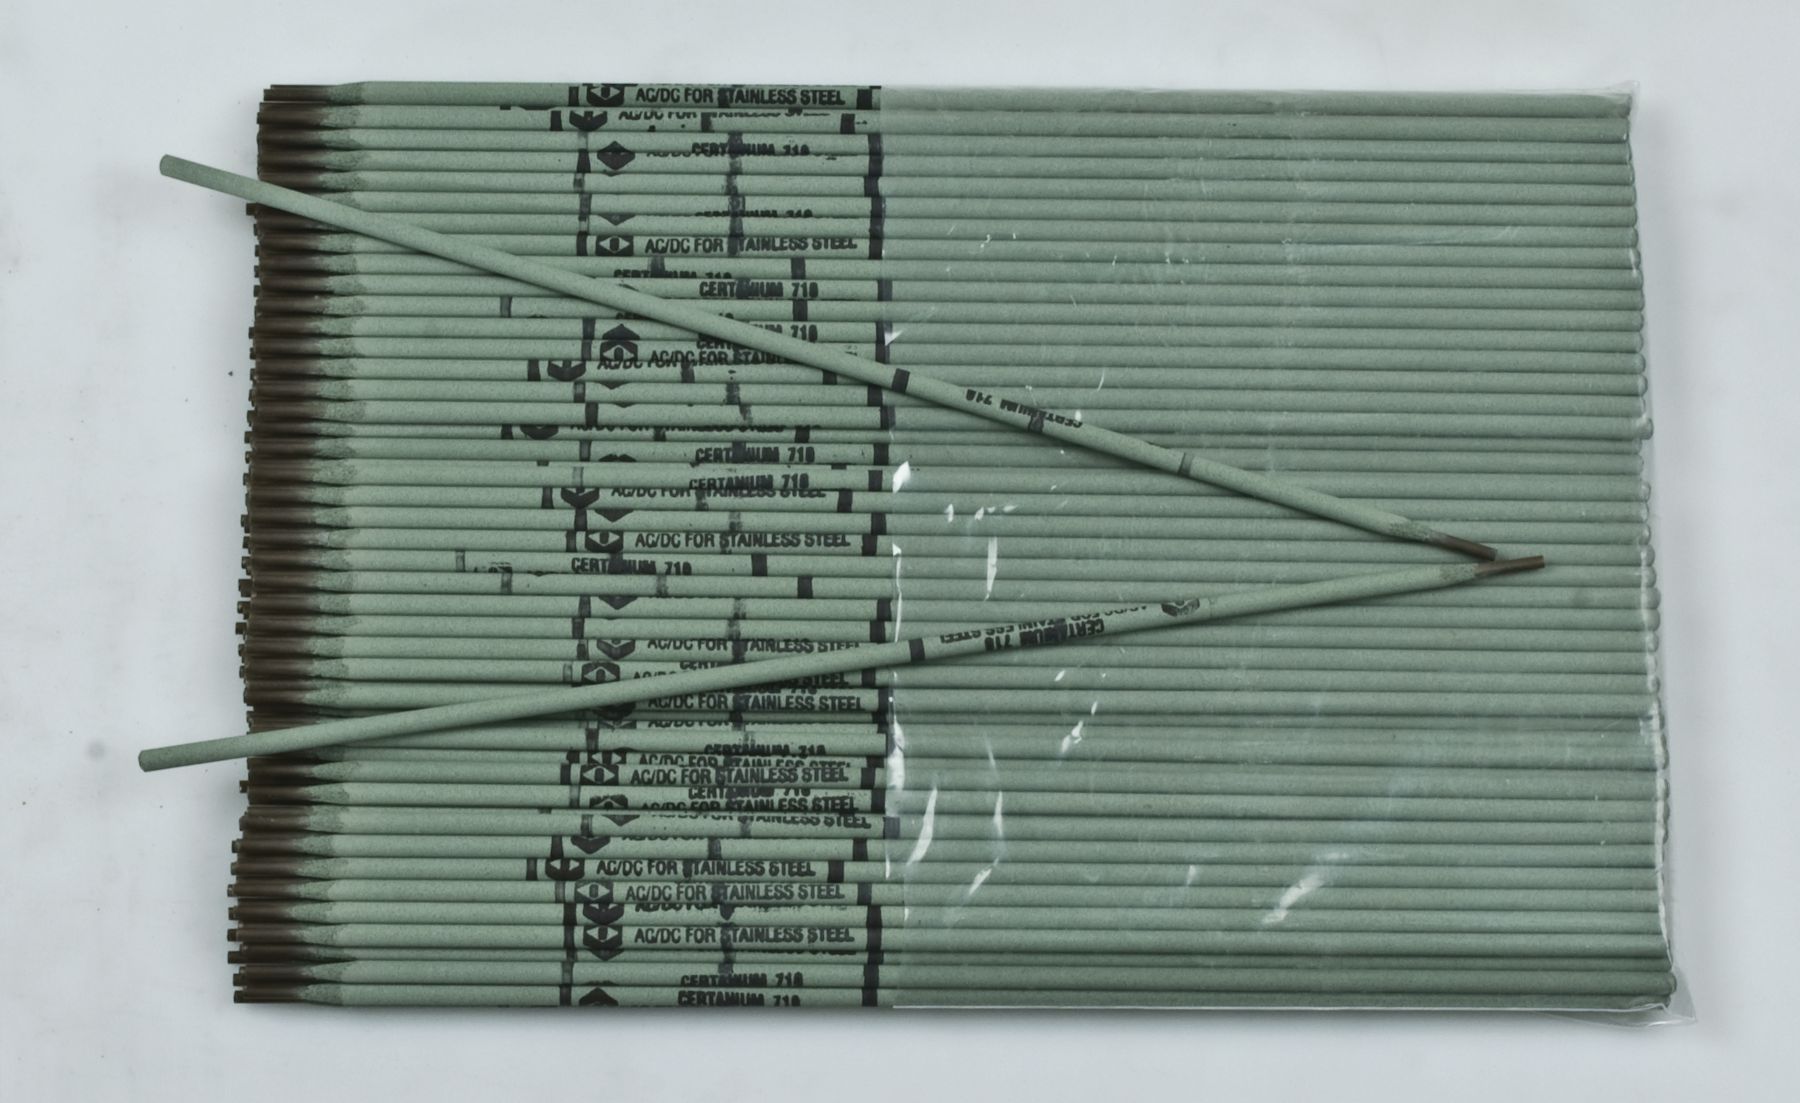
710 Electrode en acier inoxydable 3/32 "
$0.00
Impossible de charger la disponibilité du service de retrait
Fender Fender Push-Type Nylon 20 mm
$0.00
Impossible de charger la disponibilité du service de retrait
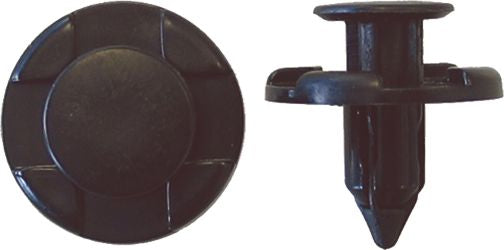
Plastique à pare-chocs avant Rivet Plastique 7 mm
$0.00
Impossible de charger la disponibilité du service de retrait
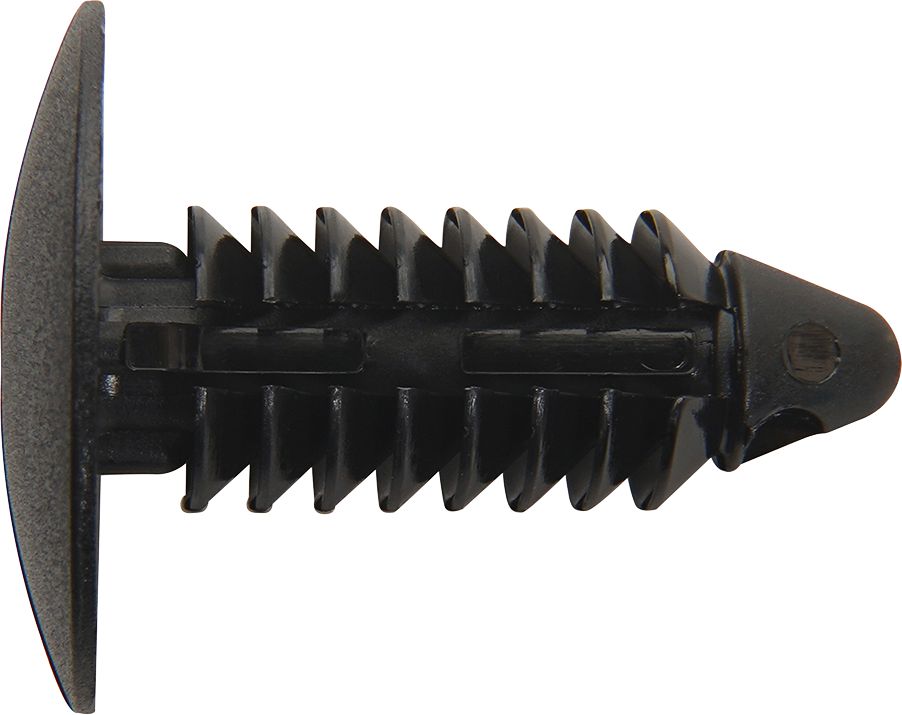
Reposeur de bouclier pour pare-chocs Fender 11/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Un alliage de brasage en argent à faible température avec une superbe action de mouillage sur des métaux difficiles à se joindre, tels que les aciers à outils, l'acier inoxydable, le cuivre de béryllium et les alliages de nickel.Le flux rapide fonctionne bien sur les joints serrés
Point de fusion à forte teneur en argent et réduit le besoin de chaleur élevée pour rejoindre
Conductivité élevée
Forte résistance
Résistant à la corrosion
Sans cadmium
Force articulaire: jusqu'à 60 000 psi / 414 MPa
Allongement: 32%
Température de travail: 1370 ° F / 743 ° C
Conductivité électrique: 19% IACS
Résistance à la corrosion: bon
Revêtement: bleu
Les procédures nettoient la zone de soudure. Retirez toute la rouille, la peinture, la graisse, l'huile et d'autres matières étrangères. Maintenir une clairance conjointe de 0,003 à 0,005. Le préflux n'est pas requis; Cependant, un flux supplémentaire aidera à des joints serrés et peut être nécessaire. Faire chauffer la zone de soudure à une couleur rouge terne à l'aide d'une flamme légèrement carburisée. Faire fondre une petite quantité d'alliage et de flux. Gardez la torche en mouvement et passez le dépôt à travers l'articulation. Laisser refroidir lentement. Retirer les résidus de flux avec de l'eau tiède.
Spécifications techniques
| Article#: | EG26170000 |
|---|---|
| Processus de soudage | Effrontement |
| Taper | Tige de brasage à revêtement |
| Diamètre | 1/16 " |
| Longueur | 18 " |
| Résistance à la traction | 70 000 psi |
| Température de fusion | 1 295 ° F |
| Couleur | Bleu |
| Métal de base | Tous les métaux sauf les métaux blancs |
| Flux recommandé | 361 |
| UNSPSC #: | 23271804 |
| Conforme à la TAA : | Oui |
| Poids: | 0.395 lb |
Restrictions sur les produits