


44 Silver Bare Brazing Tige, cuivre / argent, 36 "longueur, 3/32"
(Paquet de
2)
SKU:CW1012 Article#: CW1012
Pour une variété d'applications en cuivre et en laiton.
Avantages supérieurs
Forte résistance
Coût moindre par rapport aux alliages d'argent
Bonne correspondance de couleurs
Substitut de soudure en argent
Plage de brasage: 1 350 ° F à 1 550 ° F (732 ° C à 843 ° C) Flux recommandé: F40 (si nécessaire)
Applications typiques
Contacts électriques
Épissage de fil de cuivre
Raccords en laiton et en bronze
Tuyaux en cuivre
Cuivre à l'acier
Procédure d'utilisation Utilisez une flamme légèrement carburisée pour obtenir une perle à flux libre. CRONABRAZE ™ 44 ne nécessite pas de fusion du métal de base. Pour rejoindre du cuivre au cuivre, aucun flux n'est requis, mais avec le laiton ou le bronze, le flux F40 est nécessaire pour une liaison solide et sûre. Il est recommandé que 2 "à 3" de distance soient maintenus entre le cône de flamme et le métal de base pour de meilleurs résultats.
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
41 Flux en argent Bratuing Brazing 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
46 Sil-Phos Brazing Brad 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait
45 Silver Bare Brazing Rod 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait
201 L'alliage de brasage nu d'élite 1 / 16x18
$0.00
Impossible de charger la disponibilité du service de retrait
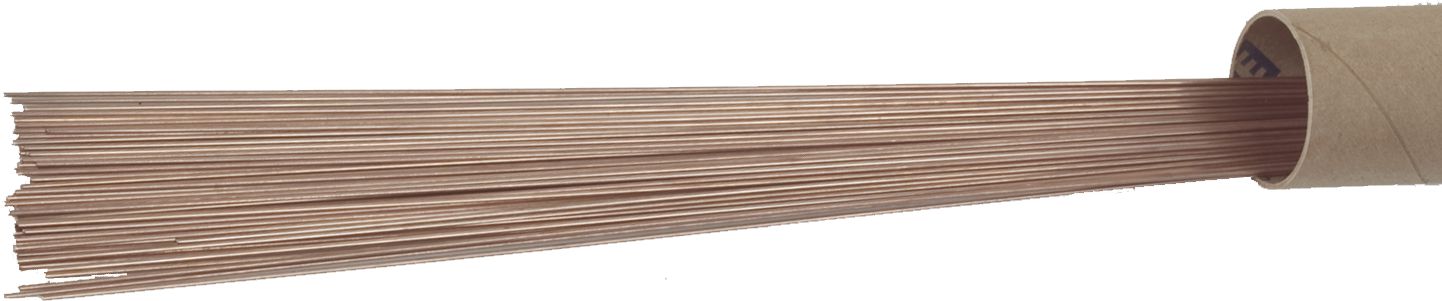
44 Silver Bare Brazing Rod 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait

Ensemble de douilles, métrique profonde, 1/2 "Drive, 24pc
$0.00
Impossible de charger la disponibilité du service de retrait
Adhésif Back Shim Stock 1/8 x 5/8 "x 50 '
$0.00
Impossible de charger la disponibilité du service de retrait

Ensemble de douilles croisées, métrique, 3/8 "Drive, 10pc
$0.00
Impossible de charger la disponibilité du service de retrait
Chauffer le bâton 650F degrés
$0.00
Impossible de charger la disponibilité du service de retrait
HEAT Stick 850F degrés
$0.00
Impossible de charger la disponibilité du service de retrait
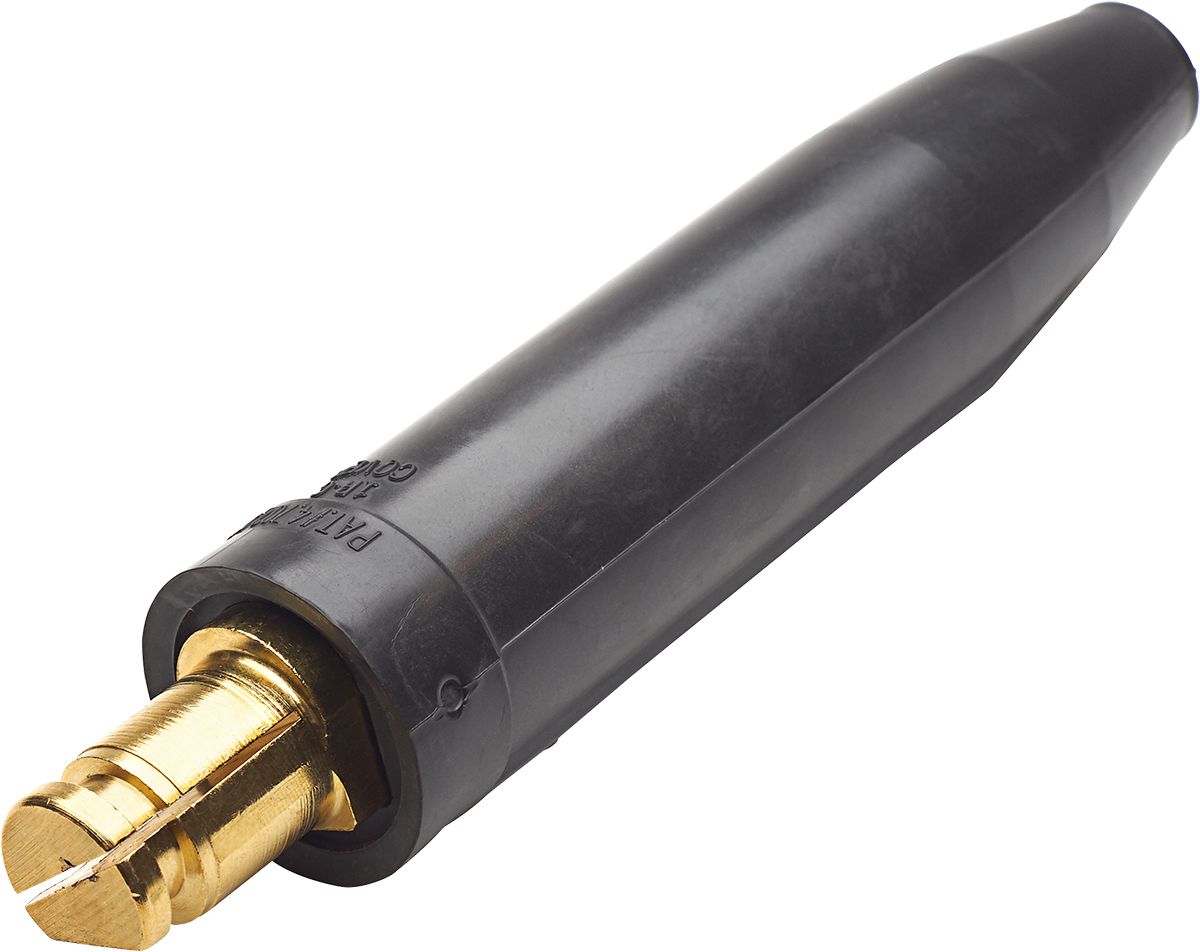
Connecteur de whip-mange à capuchon # 4 à # 1
$0.00
Impossible de charger la disponibilité du service de retrait
Nylon de retenue de type push de type pare-chocs avant 20 mm
$0.00
Impossible de charger la disponibilité du service de retrait
Le pare-chocs avant et le rivet de lecteur de support de radiateur
$0.00
Impossible de charger la disponibilité du service de retrait
Boulon de tête hexagonale en retrait métrique avec laveuse de 17 mm
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Pour une variété d'applications en cuivre et en laiton.Avantages supérieurs
Forte résistance
Coût moindre par rapport aux alliages d'argent
Bonne correspondance de couleurs
Substitut de soudure en argent
Plage de brasage: 1 350 ° F à 1 550 ° F (732 ° C à 843 ° C) Flux recommandé: F40 (si nécessaire)
Applications typiques
Contacts électriques
Épissage de fil de cuivre
Raccords en laiton et en bronze
Tuyaux en cuivre
Cuivre à l'acier
Procédure d'utilisation Utilisez une flamme légèrement carburisée pour obtenir une perle à flux libre. CRONABRAZE ™ 44 ne nécessite pas de fusion du métal de base. Pour rejoindre du cuivre au cuivre, aucun flux n'est requis, mais avec le laiton ou le bronze, le flux F40 est nécessaire pour une liaison solide et sûre. Il est recommandé que 2 "à 3" de distance soient maintenus entre le cône de flamme et le métal de base pour de meilleurs résultats.
Spécifications techniques
| Article#: | CW1012 |
|---|---|
| Processus de soudage | Effrontement |
| Taper | Nu |
| Diamètre | 3/32 " |
| Longueur | 36 " |
| Température de fusion | 1350-1550 ° F |
| Couleur | Cuivre |
| Métal de base | Argent |
| Flux recommandé | F40 |
| Description | Cuivre / laiton |
| UNSPSC #: | 23271804 |
| Conforme à la TAA : | Oui |
| Poids: | 2.0 lb |


