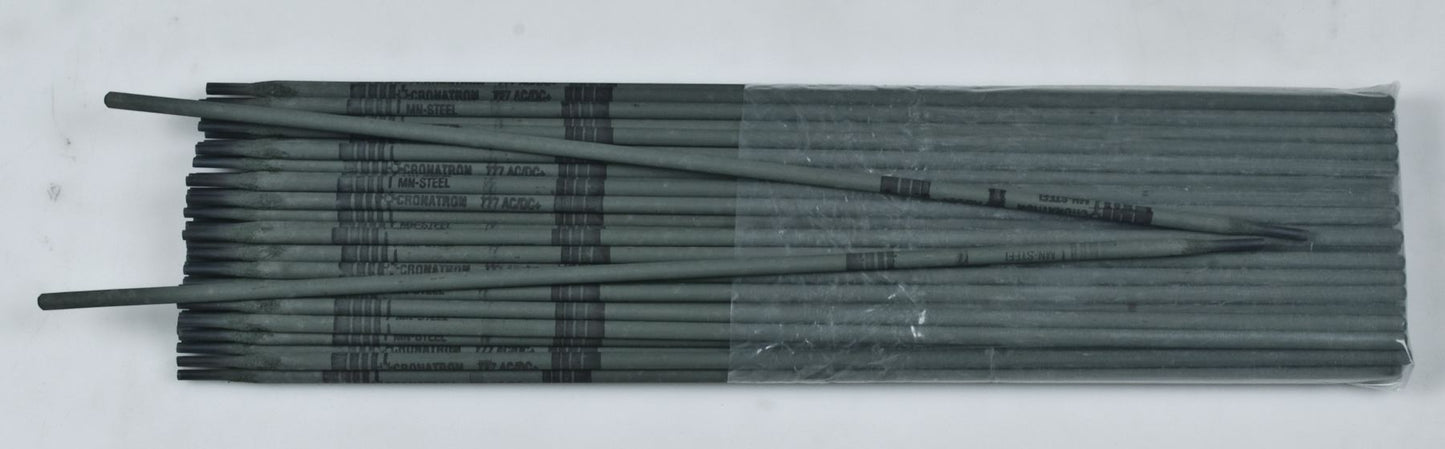
777 Électrode à tige de bâton à impact élevé auusténitique, 43 à 47 (WH) dureté HRC, 90 à 125 ampères, Polarité AC / DCRP, 1/8 "
(Paquet de
5)
SKU:CW1063 Article#: CW1063
Conçu pour la faible résistance à l'abrasion et les situations à fort impact.
Avantages supérieurs
Travail durcit dans des conditions d'impact lourdes
Applications de passe-passe illimitées
Appel élevé d'opérateur Smooth Running, Sparks calmes et minimaux
Pour un impact grave et un choc extrême (Torch Cuttable)
Force de traction: 116 000 psi dure: RC 47 Pollarité: AC ou CC Inverse
Allongement: 38%
Applications typiques
Se godet
Hammer Mill et Mill Swing Hammers
Tamponneurs et piquets
Barres de concasseur d'impact
Procédure d'utilisation AC ou polarité inverse DC avec des procédures de soudage de maintenance normales. La surface doit être propre et sèche, cependant, le certificat 777 est fabriqué avec des agents de nettoyage et de flux spéciaux pour promouvoir les soudures sonores dans la plupart des conditions. Pour le soudage vertical, maintenez un arc court et inclinez l'électrode 10 ° dans le sens du voyage, en utilisant une technique de perle de linge.
Astuce technique Lors de l'adhésion aux aciers à manganèse, utilisez la technique de saute de saut pour éviter l'augmentation de la température dans une zone localisée. Ne préchauffez pas l'acier au manganèse. La température de l'interpass ne doit pas dépasser 500 ° F (260 ° C).
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
777 Électrode au bâton à face au austénitique 5/32 "
$0.00
Impossible de charger la disponibilité du service de retrait

173 alliage de dépôt élevé à plusieurs uaces pour rejoindre et construire 1/8
$0.00
Impossible de charger la disponibilité du service de retrait
173 alliage de dépôt élevé à plusieurs usagers pour rejoindre et construire 3/16
$0.00
Impossible de charger la disponibilité du service de retrait
172 barre de verrouillage et alliage hard-faculture néerlandais 1 / 8x18
$0.00
Impossible de charger la disponibilité du service de retrait
7770 Électrode de tige de bâton d'accès à face dur 3/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
178 Résistance à l'abrasion ultime 3/8x18in
$0.00
Impossible de charger la disponibilité du service de retrait
Guide de soudage Cronatron
$0.00
Impossible de charger la disponibilité du service de retrait
710 Electrode en acier inoxydable 3/32 "
$0.00
Impossible de charger la disponibilité du service de retrait
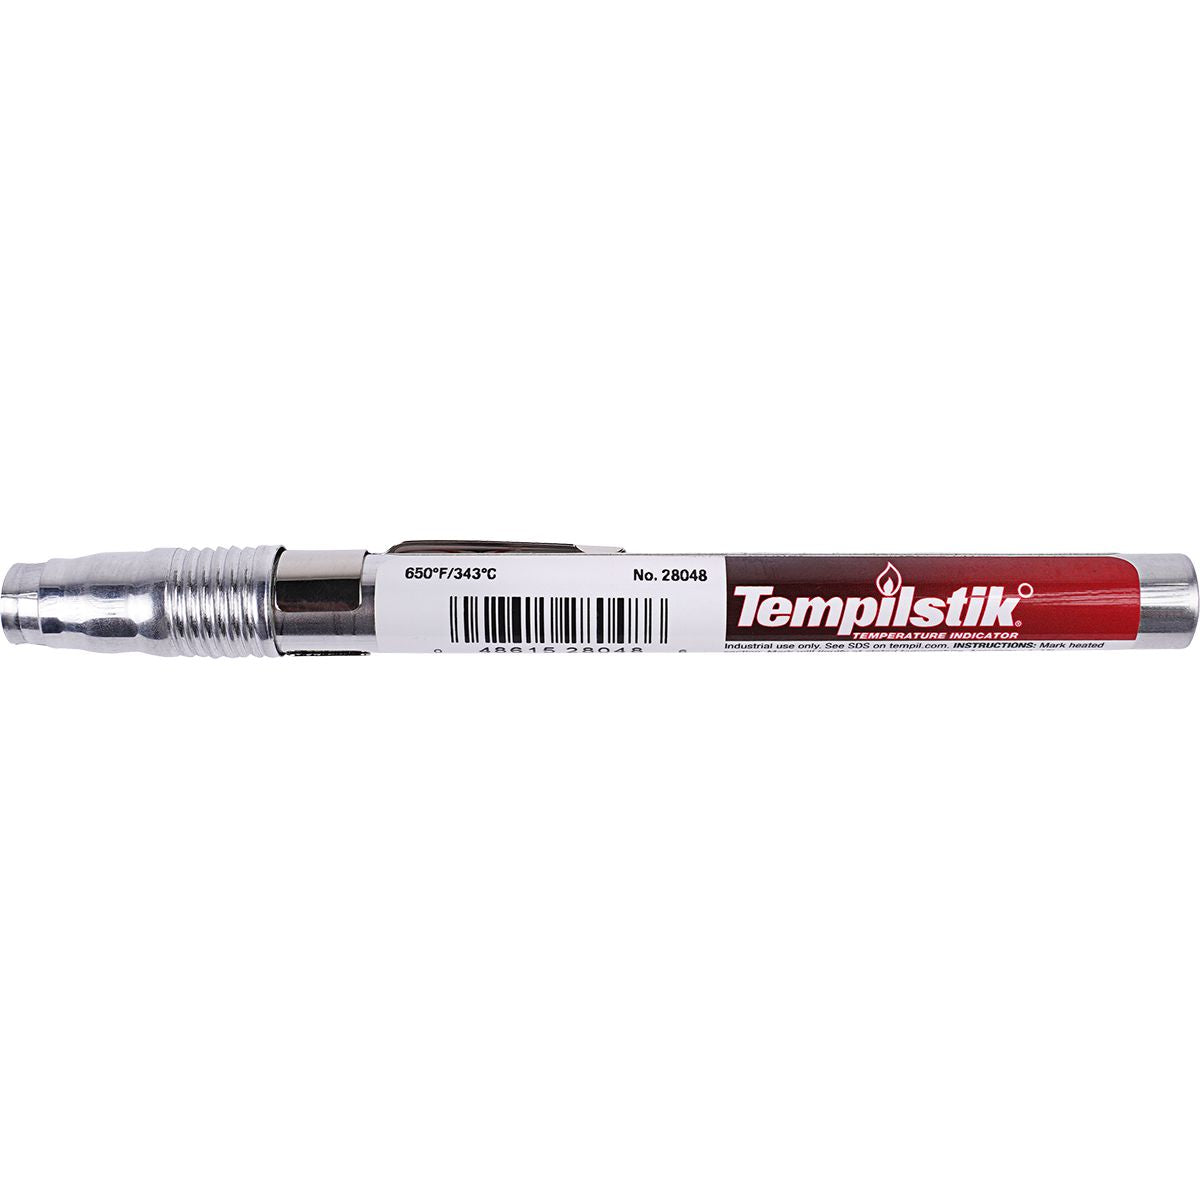
Chauffer le bâton 650F degrés
$0.00
Impossible de charger la disponibilité du service de retrait
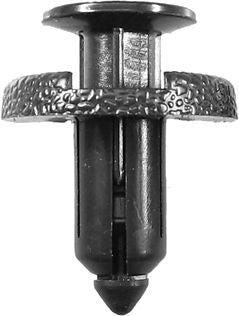
Le pare-chocs avant et le rivet de lecteur de support de radiateur
$0.00
Impossible de charger la disponibilité du service de retrait
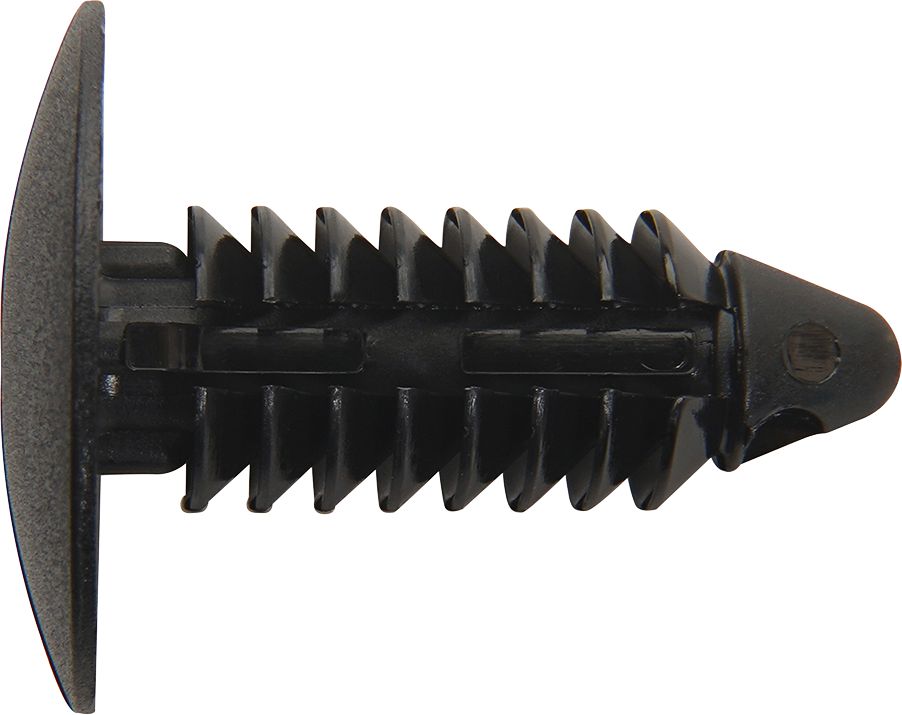
Reposeur de bouclier pour pare-chocs Fender 11/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
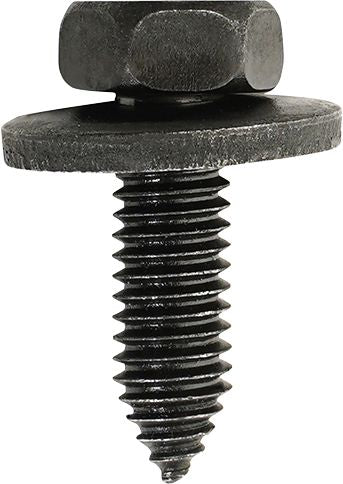
Boulon de tête hexagonale en retrait métrique avec laveuse de 17 mm
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Conçu pour la faible résistance à l'abrasion et les situations à fort impact.Avantages supérieurs
Travail durcit dans des conditions d'impact lourdes
Applications de passe-passe illimitées
Appel élevé d'opérateur Smooth Running, Sparks calmes et minimaux
Pour un impact grave et un choc extrême (Torch Cuttable)
Force de traction: 116 000 psi dure: RC 47 Pollarité: AC ou CC Inverse
Allongement: 38%
Applications typiques
Se godet
Hammer Mill et Mill Swing Hammers
Tamponneurs et piquets
Barres de concasseur d'impact
Procédure d'utilisation AC ou polarité inverse DC avec des procédures de soudage de maintenance normales. La surface doit être propre et sèche, cependant, le certificat 777 est fabriqué avec des agents de nettoyage et de flux spéciaux pour promouvoir les soudures sonores dans la plupart des conditions. Pour le soudage vertical, maintenez un arc court et inclinez l'électrode 10 ° dans le sens du voyage, en utilisant une technique de perle de linge.
Astuce technique Lors de l'adhésion aux aciers à manganèse, utilisez la technique de saute de saut pour éviter l'augmentation de la température dans une zone localisée. Ne préchauffez pas l'acier au manganèse. La température de l'interpass ne doit pas dépasser 500 ° F (260 ° C).
Spécifications techniques
| Article#: | CW1063 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Électrode de bâton |
| Diamètre | 1/8 " |
| Métal de base | Austénitique |
| Dureté | 43-47 (WH) HRC |
| Polarité | AC / DCRP |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 5.0 lb |
Restrictions sur les produits