


777 Électrode à tige de bâton à haute odeur d'impact auusténitique, 43 à 47 (WH) dureté HRC, 125 à 170 ampères, Polarité AC / DCRP, 5/32 "
(Paquet de
5)
SKU:CW1062 Article#: CW1062
Conçu pour la faible résistance à l'abrasion et les situations à fort impact.
Avantages supérieurs
Travail durcit dans des conditions d'impact lourdes
Applications de passe-passe illimitées
Appel élevé d'opérateur Smooth Running, Sparks calmes et minimaux
Pour un impact grave et un choc extrême (Torch Cuttable)
Force de traction: 116 000 psi dure: RC 47 Pollarité: AC ou CC Inverse
Allongement: 38%
Applications typiques
Se godet
Hammer Mill et Mill Swing Hammers
Tamponneurs et piquets
Barres de concasseur d'impact
Procédure d'utilisation AC ou polarité inverse DC avec des procédures de soudage de maintenance normales. La surface doit être propre et sèche, cependant, le certificat 777 est fabriqué avec des agents de nettoyage et de flux spéciaux pour promouvoir les soudures sonores dans la plupart des conditions. Pour le soudage vertical, maintenez un arc court et inclinez l'électrode 10 ° dans le sens du voyage, en utilisant une technique de perle de linge.
Astuce technique Lors de l'adhésion aux aciers à manganèse, utilisez la technique de saute de saut pour éviter l'augmentation de la température dans une zone localisée. Ne préchauffez pas l'acier au manganèse. La température de l'interpass ne doit pas dépasser 500 ° F (260 ° C).
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
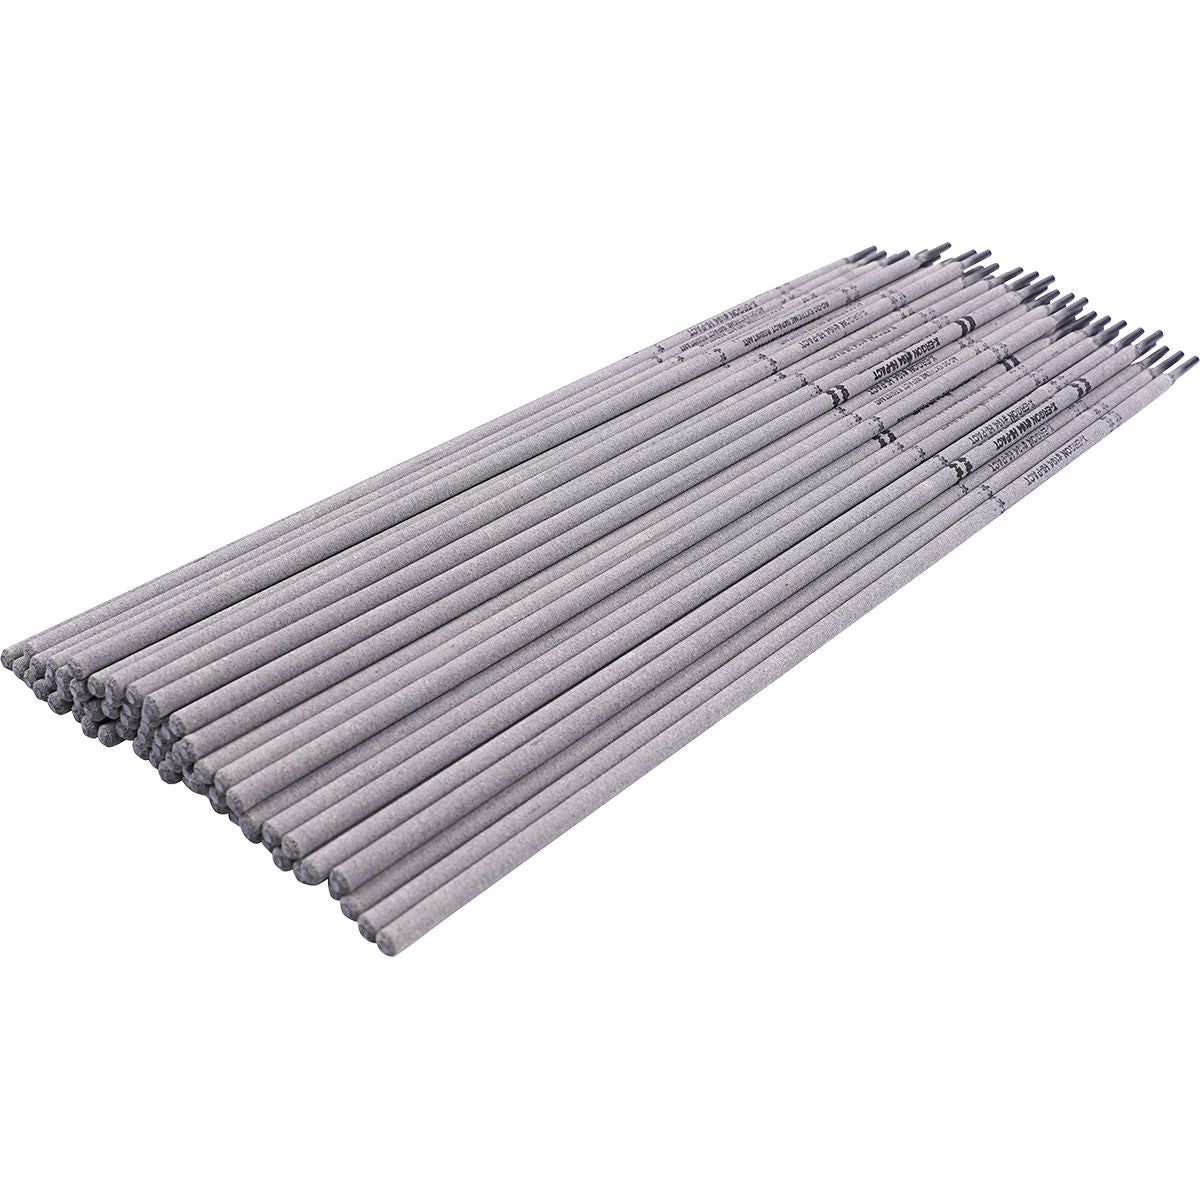
194 ALLIAGE D'ALLIAGE DE MANGANE SEAVE IMPACT 1/8
$0.00
Impossible de charger la disponibilité du service de retrait
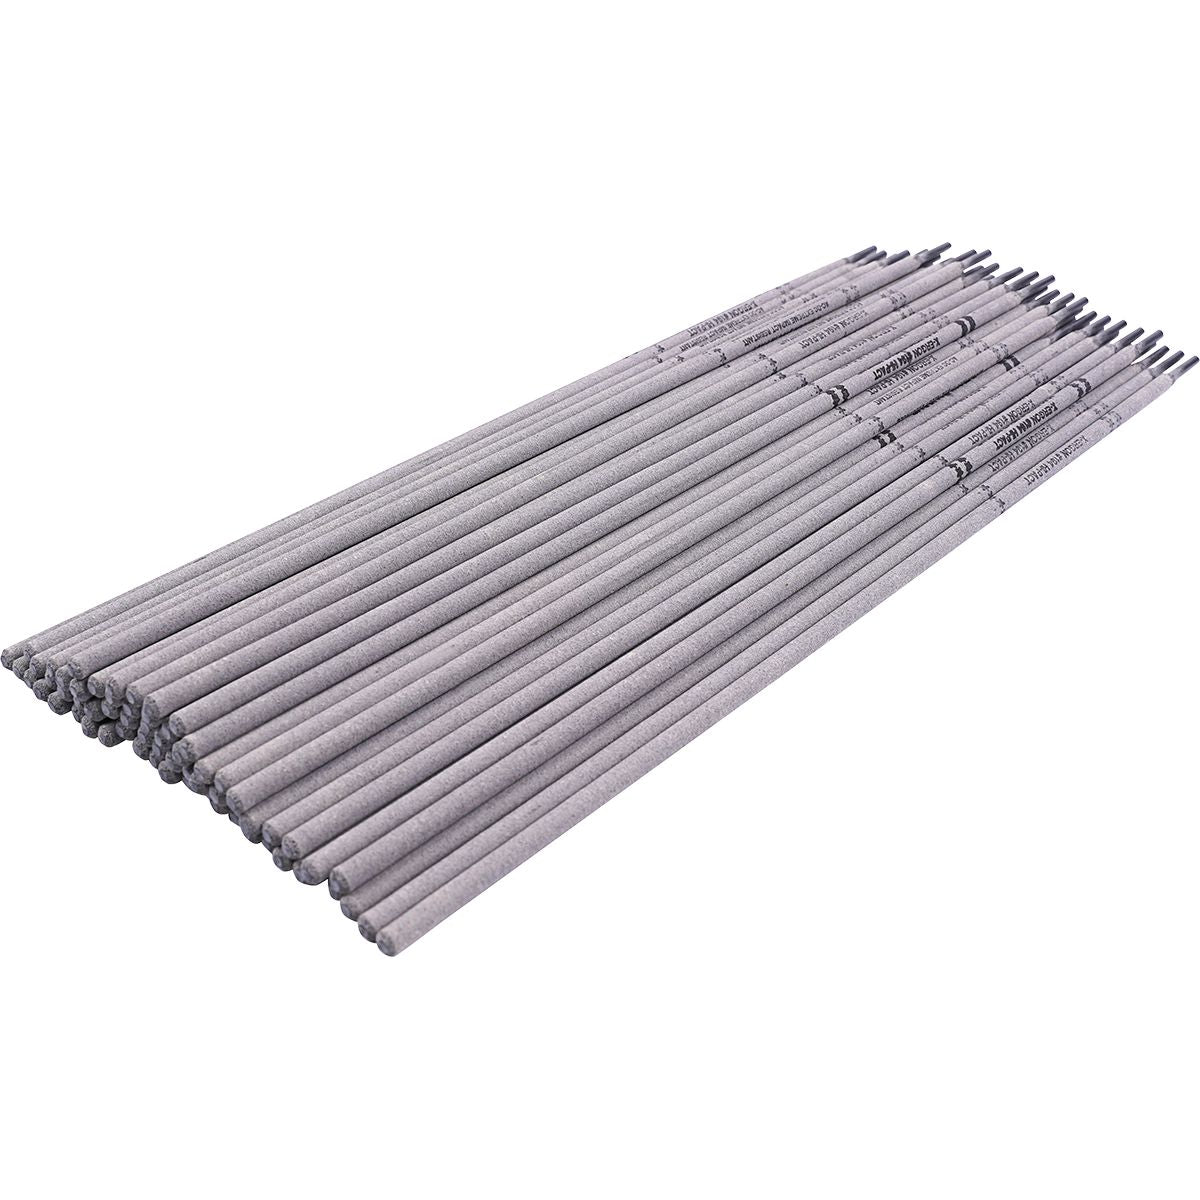
194 ALLIAGE D'ALLIAGE DE MANGANE SEAVE IMPACT 5/32
$0.00
Impossible de charger la disponibilité du service de retrait
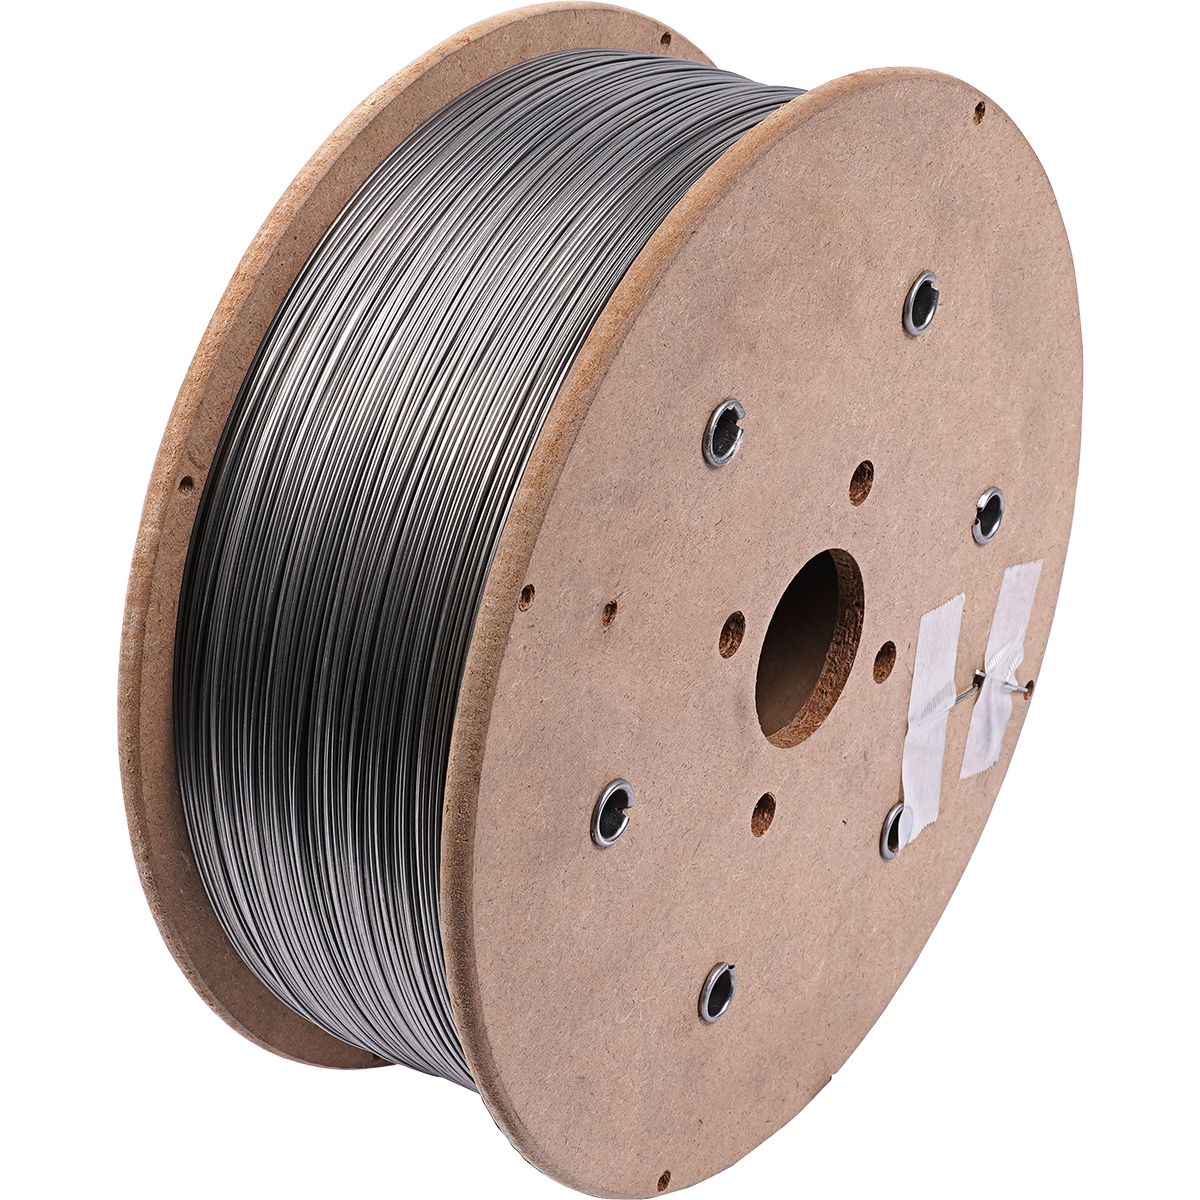
672 ALLIAGE DE FLUX DE FLUX IMPACT ET EXTRÊME et à l'abrasion .045X25LB
$0.00
Impossible de charger la disponibilité du service de retrait
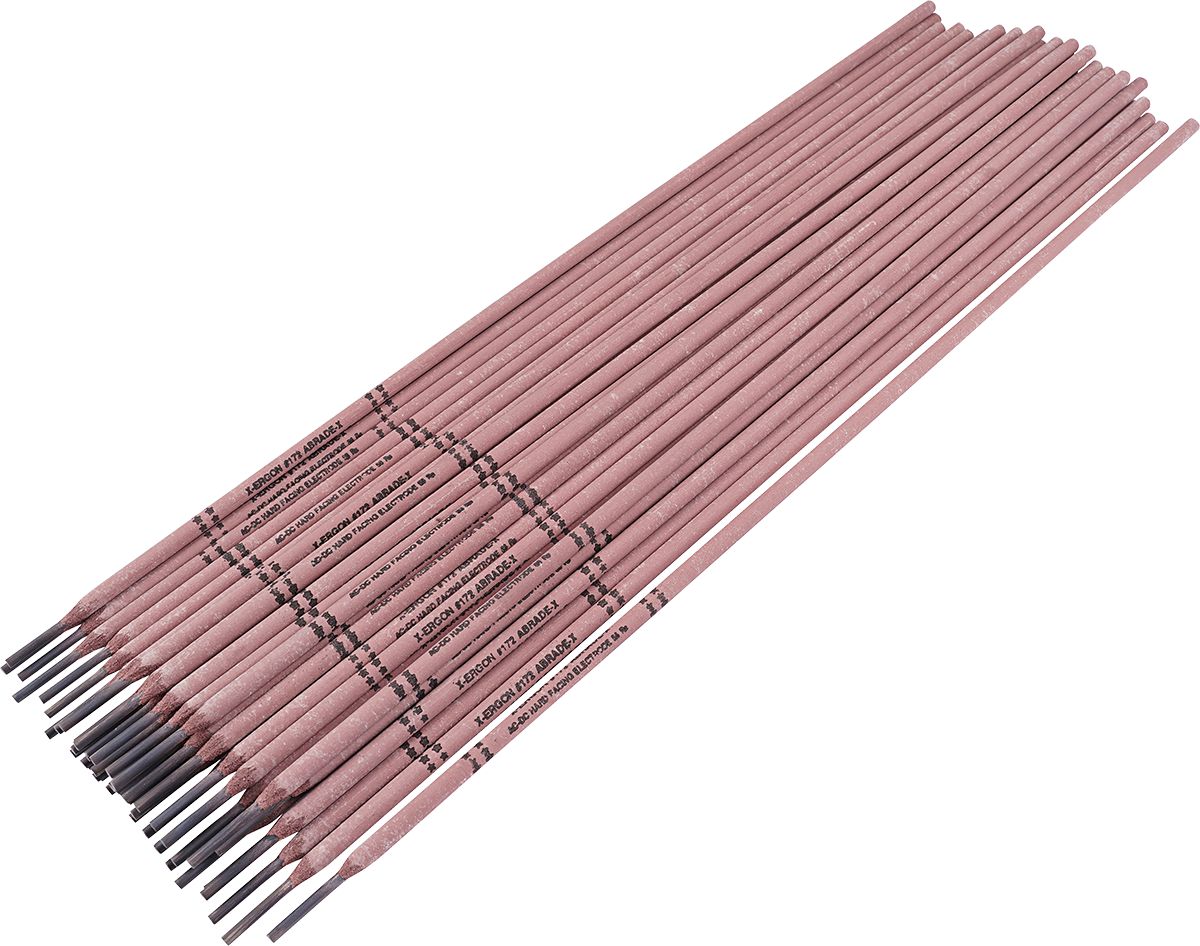
172 Abrasion intermédiaire et alliage d'impact 5/32x18
$0.00
Impossible de charger la disponibilité du service de retrait

711 Electrode de tige de bâton à face en carbure 5/32 "
$0.00
Impossible de charger la disponibilité du service de retrait

281 Electrode de tige de bâton martensitique 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait

Oxy acétylène carburant à gaz à l'attaquant de silex
$0.00
Impossible de charger la disponibilité du service de retrait
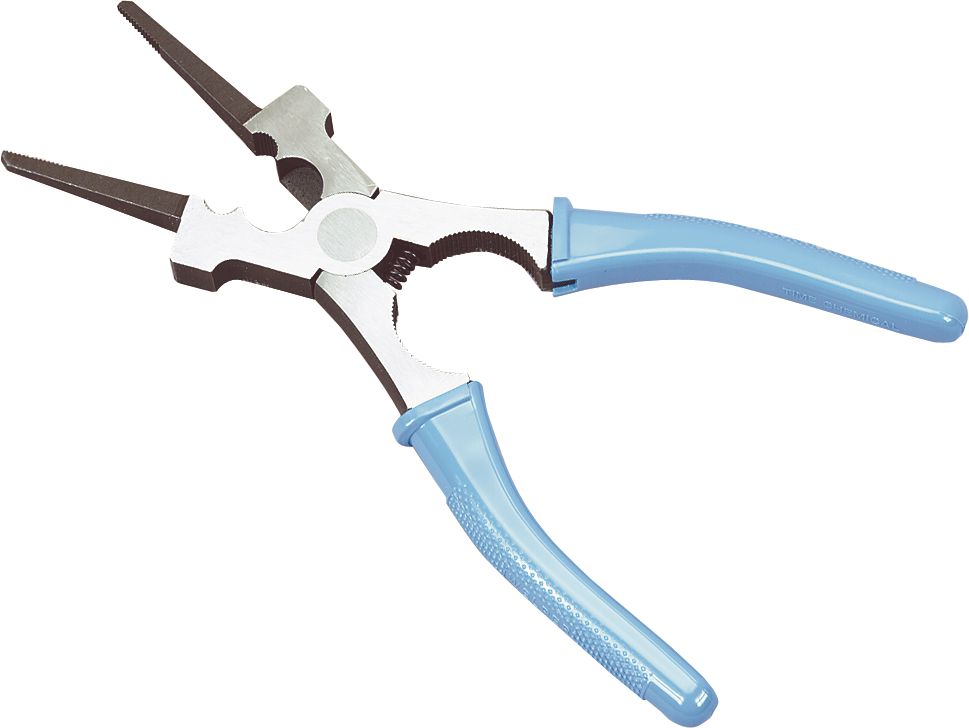
Grande pince de mig
$0.00
Impossible de charger la disponibilité du service de retrait
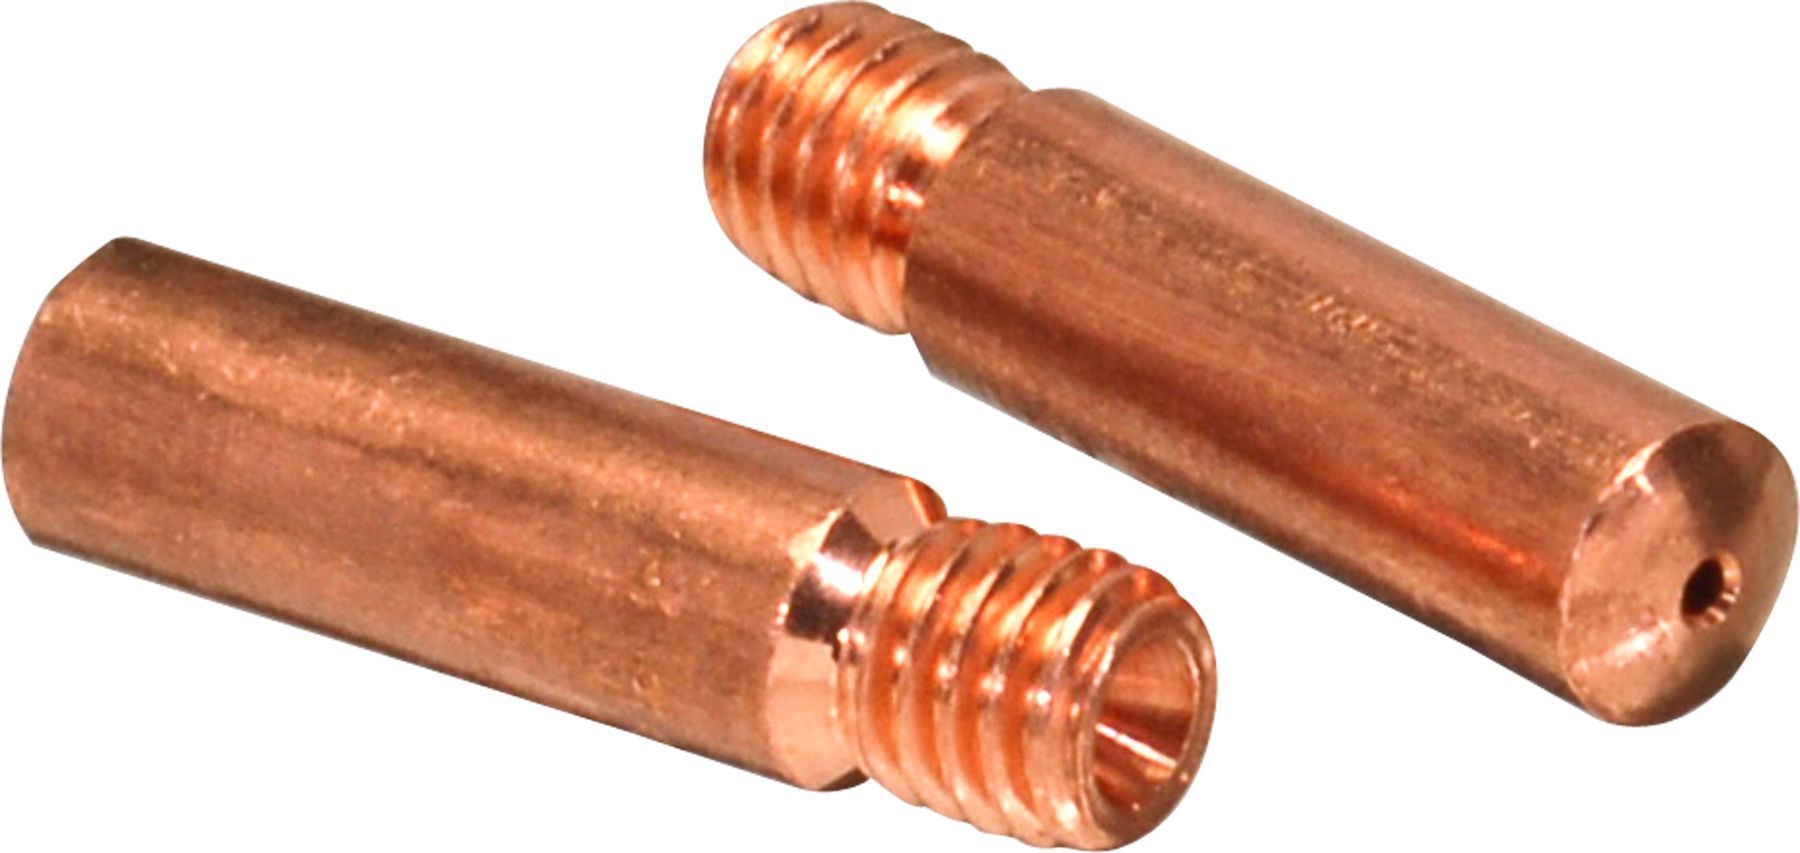
11-35 MIG Soudage Contact Astuce 0,035 "
$0.00
Impossible de charger la disponibilité du service de retrait
Clip de moulage de panneau de culbuteur blanc nylon 12 x 20 mm
$0.00
Impossible de charger la disponibilité du service de retrait
Panneau de garniture du pare-chocs avant / Rivet divisé en bosquet
$0.00
Impossible de charger la disponibilité du service de retrait
Nylon de retenue de type push-push-type avant / arrière
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Conçu pour la faible résistance à l'abrasion et les situations à fort impact.Avantages supérieurs
Travail durcit dans des conditions d'impact lourdes
Applications de passe-passe illimitées
Appel élevé d'opérateur Smooth Running, Sparks calmes et minimaux
Pour un impact grave et un choc extrême (Torch Cuttable)
Force de traction: 116 000 psi dure: RC 47 Pollarité: AC ou CC Inverse
Allongement: 38%
Applications typiques
Se godet
Hammer Mill et Mill Swing Hammers
Tamponneurs et piquets
Barres de concasseur d'impact
Procédure d'utilisation AC ou polarité inverse DC avec des procédures de soudage de maintenance normales. La surface doit être propre et sèche, cependant, le certificat 777 est fabriqué avec des agents de nettoyage et de flux spéciaux pour promouvoir les soudures sonores dans la plupart des conditions. Pour le soudage vertical, maintenez un arc court et inclinez l'électrode 10 ° dans le sens du voyage, en utilisant une technique de perle de linge.
Astuce technique Lors de l'adhésion aux aciers à manganèse, utilisez la technique de saute de saut pour éviter l'augmentation de la température dans une zone localisée. Ne préchauffez pas l'acier au manganèse. La température de l'interpass ne doit pas dépasser 500 ° F (260 ° C).
Spécifications techniques
| Article#: | CW1062 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Électrode de bâton |
| Diamètre | 5/32 " |
| Métal de base | Austénitique |
| Dureté | 43-47 (WH) HRC |
| Polarité | AC / DCRP |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 5.0 lb |
Restrictions sur les produits


