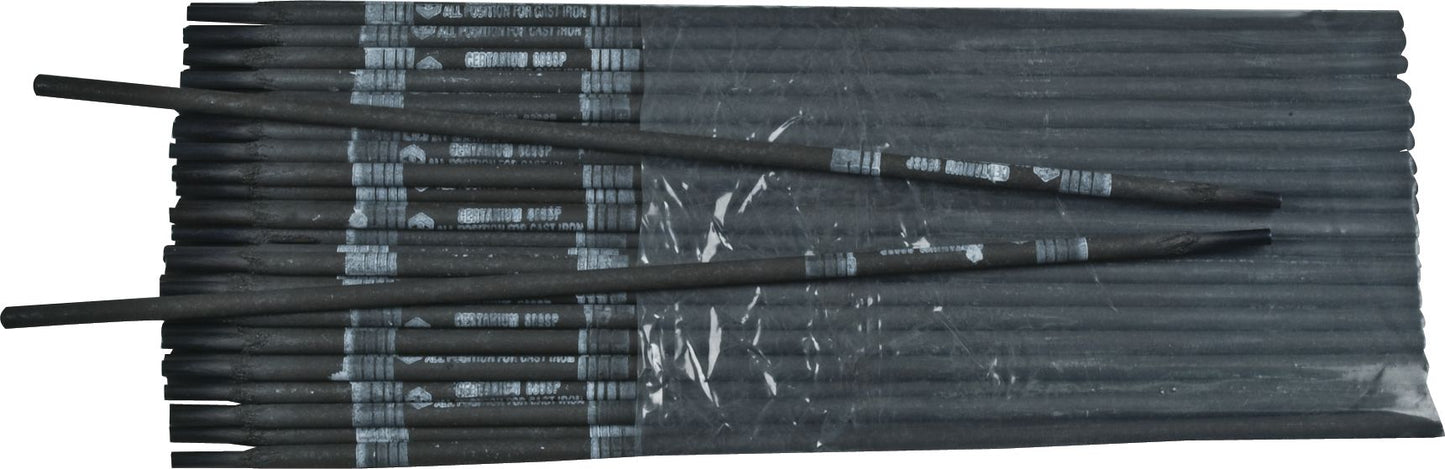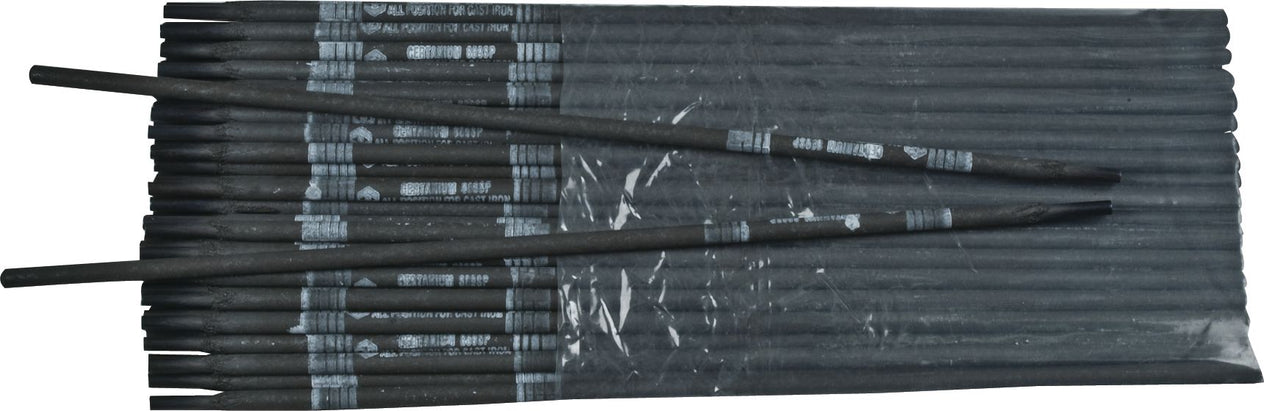
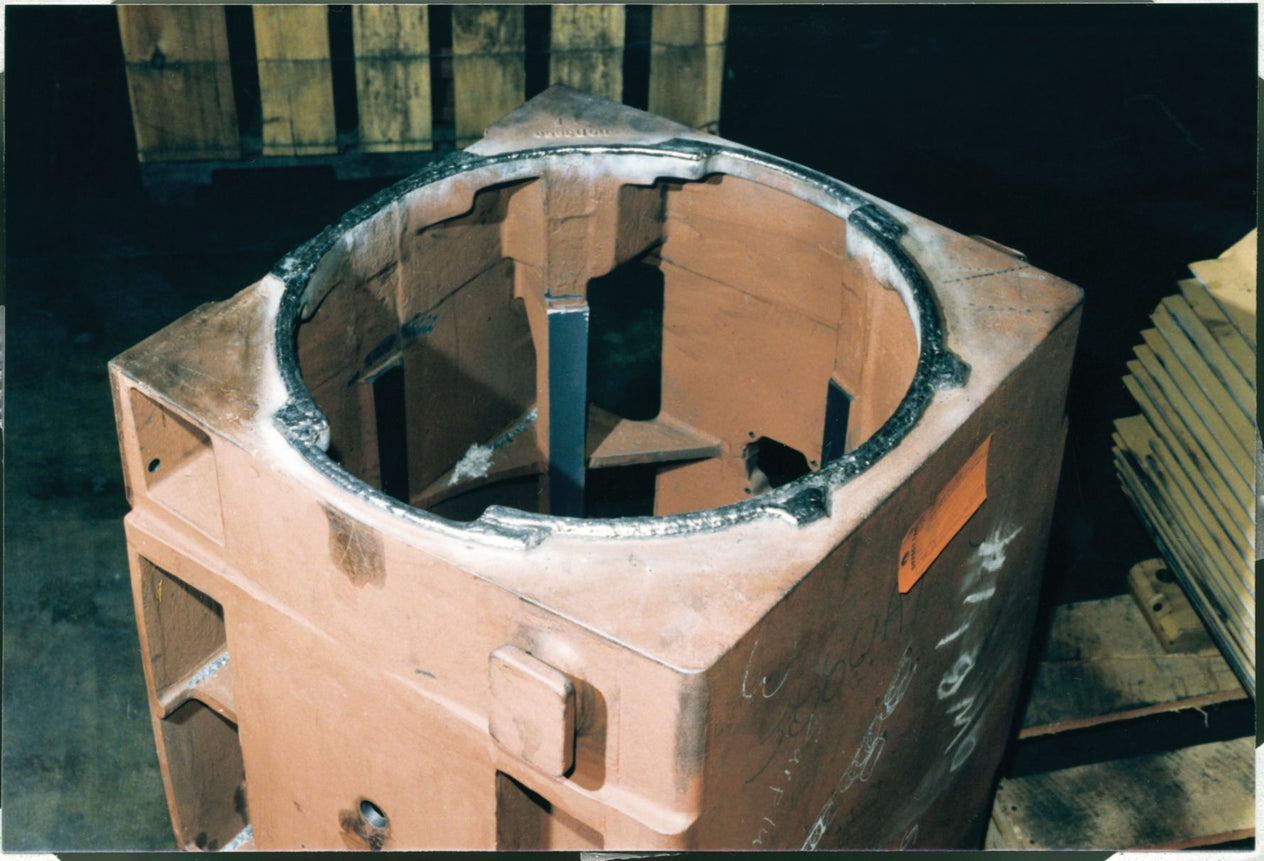
889 Électrode de tige de bâton en fonte, flux enduit, 180 à 222 Ho Durness, 60 à 100 ampères, DCRP / DCSP / AC Pollarité, 3/16 "
(Paquet de
10)
SKU:P12009 Article#: P12009
Soudage en position de position pour tout type de réparation de fonte soudable et de fonte en acier.
Avantages supérieurs
Soudures à haute résistance
Entièrement machinable
Soudage passe-bas pour gagner du temps
Le soudage entièrement en position peut éliminer la nécessité de démanteler l'équipement pour effectuer des réparations
Pour tous les fers à fondre même l'acier à la fonte
Force de traction: jusqu'à 84 000 psihardness: 180 222 Bhnpolarité: AC ou DC droit ou inversé
Applications typiques
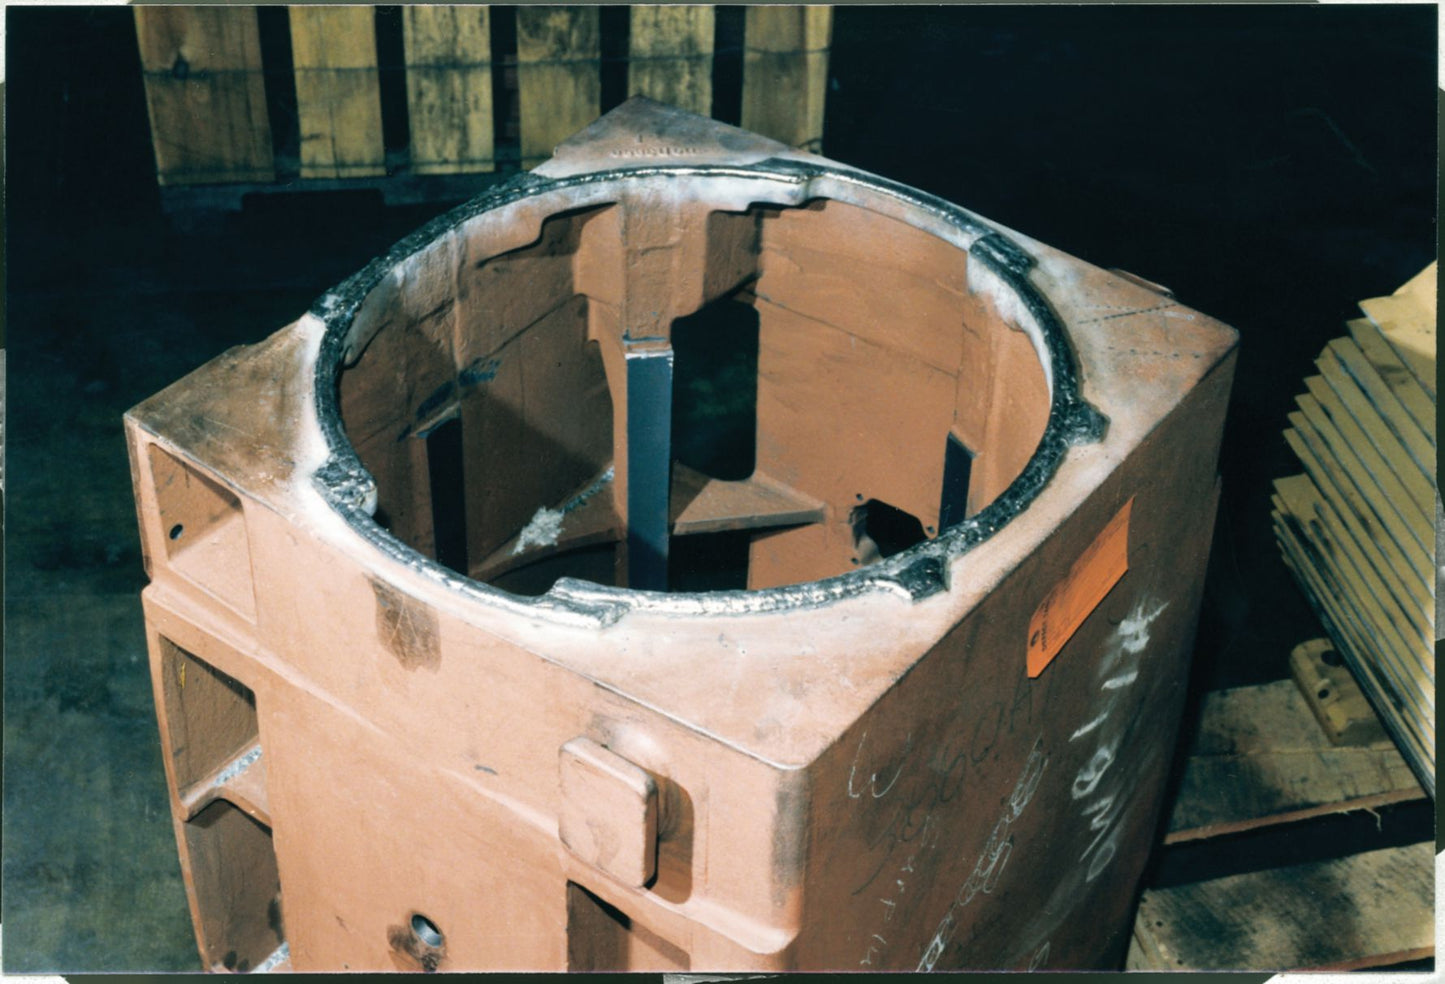
Boîtiers de pompage et de roulement
Blocs de cylindres et têtes
Bases de machines
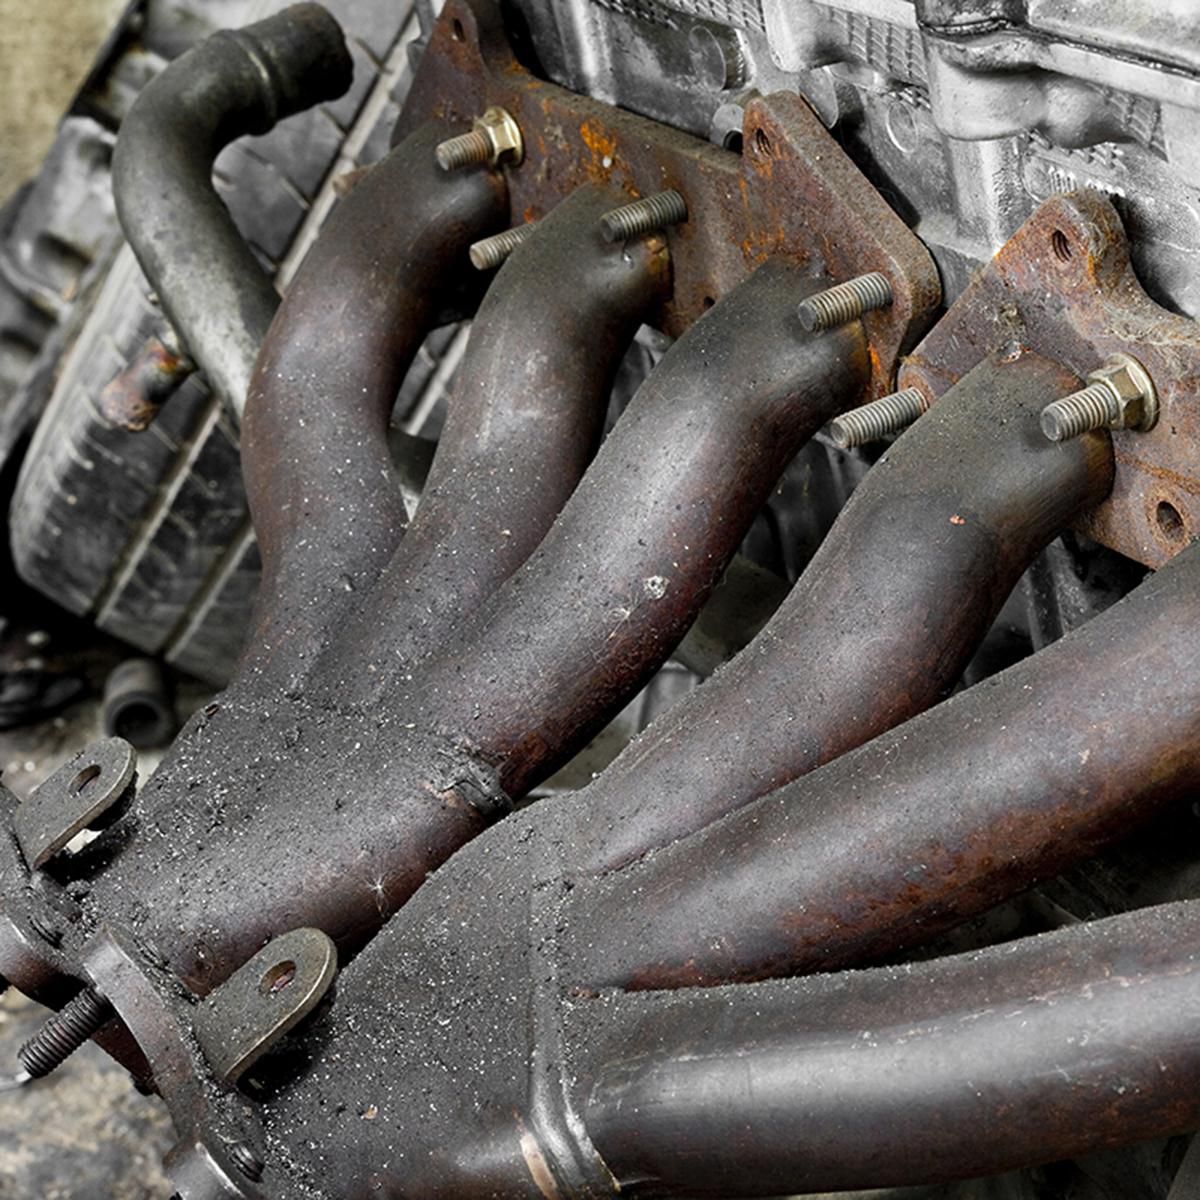
Mélanges et systèmes d'échappement
Procédure d'utilisation: Retirez la graisse, l'échelle et d'autres impuretés de la zone de soudure. Fissures ou ruptures coniques (70 ° à 90 ° V). CRONACUT ™ 1100 est la méthode la plus rapide et la plus facile pour préparer la section pour la réparation de la soudure. Utilisez un arc court à moyen à l'ampérage le plus bas possible pour de meilleurs résultats. Utilisez des techniques de tissage ou des perles de limon. Embrouiller pour soulager le stress. Retirez les scories entre les passes. Refroidissement lent à la température ambiante recommandée.
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
321 fil de soudage MIG en acier doux et carbone 0,024 "
$0.00
Impossible de charger la disponibilité du service de retrait
E7018 Electrode de bâton en acier doux / carbone 3/16
$0.00
Impossible de charger la disponibilité du service de retrait
360 Electrode de tige de bâton en acier doux et carbone 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait

211 Fil de tig en fonte 1/16 "
$0.00
Impossible de charger la disponibilité du service de retrait
631 fil en alliage FC-weld-weld .035x11lb
$0.00
Impossible de charger la disponibilité du service de retrait
270 Électrode de tige de bâton en fonte 1/8 "
$0.00
Impossible de charger la disponibilité du service de retrait
Scellant de couture flex-e-6001 avec mélangeur turbo
$0.00
Impossible de charger la disponibilité du service de retrait

8pc SAE Mini combinaison de clés combinées
$0.00
Impossible de charger la disponibilité du service de retrait
Ure-FOAM extensible Sound en mousse Deadrener 10fl.oz
$0.00
Impossible de charger la disponibilité du service de retrait
3/16 sur 3/16 Dimension I superposition unique
$0.00
Impossible de charger la disponibilité du service de retrait
201 kit de plaque de disque d'usure rectangulaire
$0.00
Impossible de charger la disponibilité du service de retrait
Bloc de graphite industriel 2 x 10 x 12 "
$0.00
Impossible de charger la disponibilité du service de retrait

Rocker Porte et dispositif de moulage extérieur
$0.00
Impossible de charger la disponibilité du service de retrait
Nylon de retenue de type push de type pare-chocs avant 10 mm
$0.00
Impossible de charger la disponibilité du service de retrait
Fender Dining Vis Brommet Nylon # 12
$0.00
Impossible de charger la disponibilité du service de retrait
Description du produit
Soudage en position de position pour tout type de réparation de fonte soudable et de fonte en acier.Avantages supérieurs
Soudures à haute résistance
Entièrement machinable
Soudage passe-bas pour gagner du temps
Le soudage entièrement en position peut éliminer la nécessité de démanteler l'équipement pour effectuer des réparations
Pour tous les fers à fondre même l'acier à la fonte
Force de traction: jusqu'à 84 000 psihardness: 180 222 Bhnpolarité: AC ou DC droit ou inversé
Applications typiques
Boîtiers de pompage et de roulement
Blocs de cylindres et têtes
Bases de machines
Mélanges et systèmes d'échappement
Procédure d'utilisation: Retirez la graisse, l'échelle et d'autres impuretés de la zone de soudure. Fissures ou ruptures coniques (70 ° à 90 ° V). CRONACUT ™ 1100 est la méthode la plus rapide et la plus facile pour préparer la section pour la réparation de la soudure. Utilisez un arc court à moyen à l'ampérage le plus bas possible pour de meilleurs résultats. Utilisez des techniques de tissage ou des perles de limon. Embrouiller pour soulager le stress. Retirez les scories entre les passes. Refroidissement lent à la température ambiante recommandée.
Spécifications techniques
| Article#: | P12009 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Flux enduit |
| Diamètre | 3/16 " |
| Résistance à la traction | 84 000 psi |
| Métal de base | Fonte |
| Dureté | 180-222 BHN |
| Polarité | DCRP / DCSP / AC |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 10.53 lb |
Restrictions sur les produits